
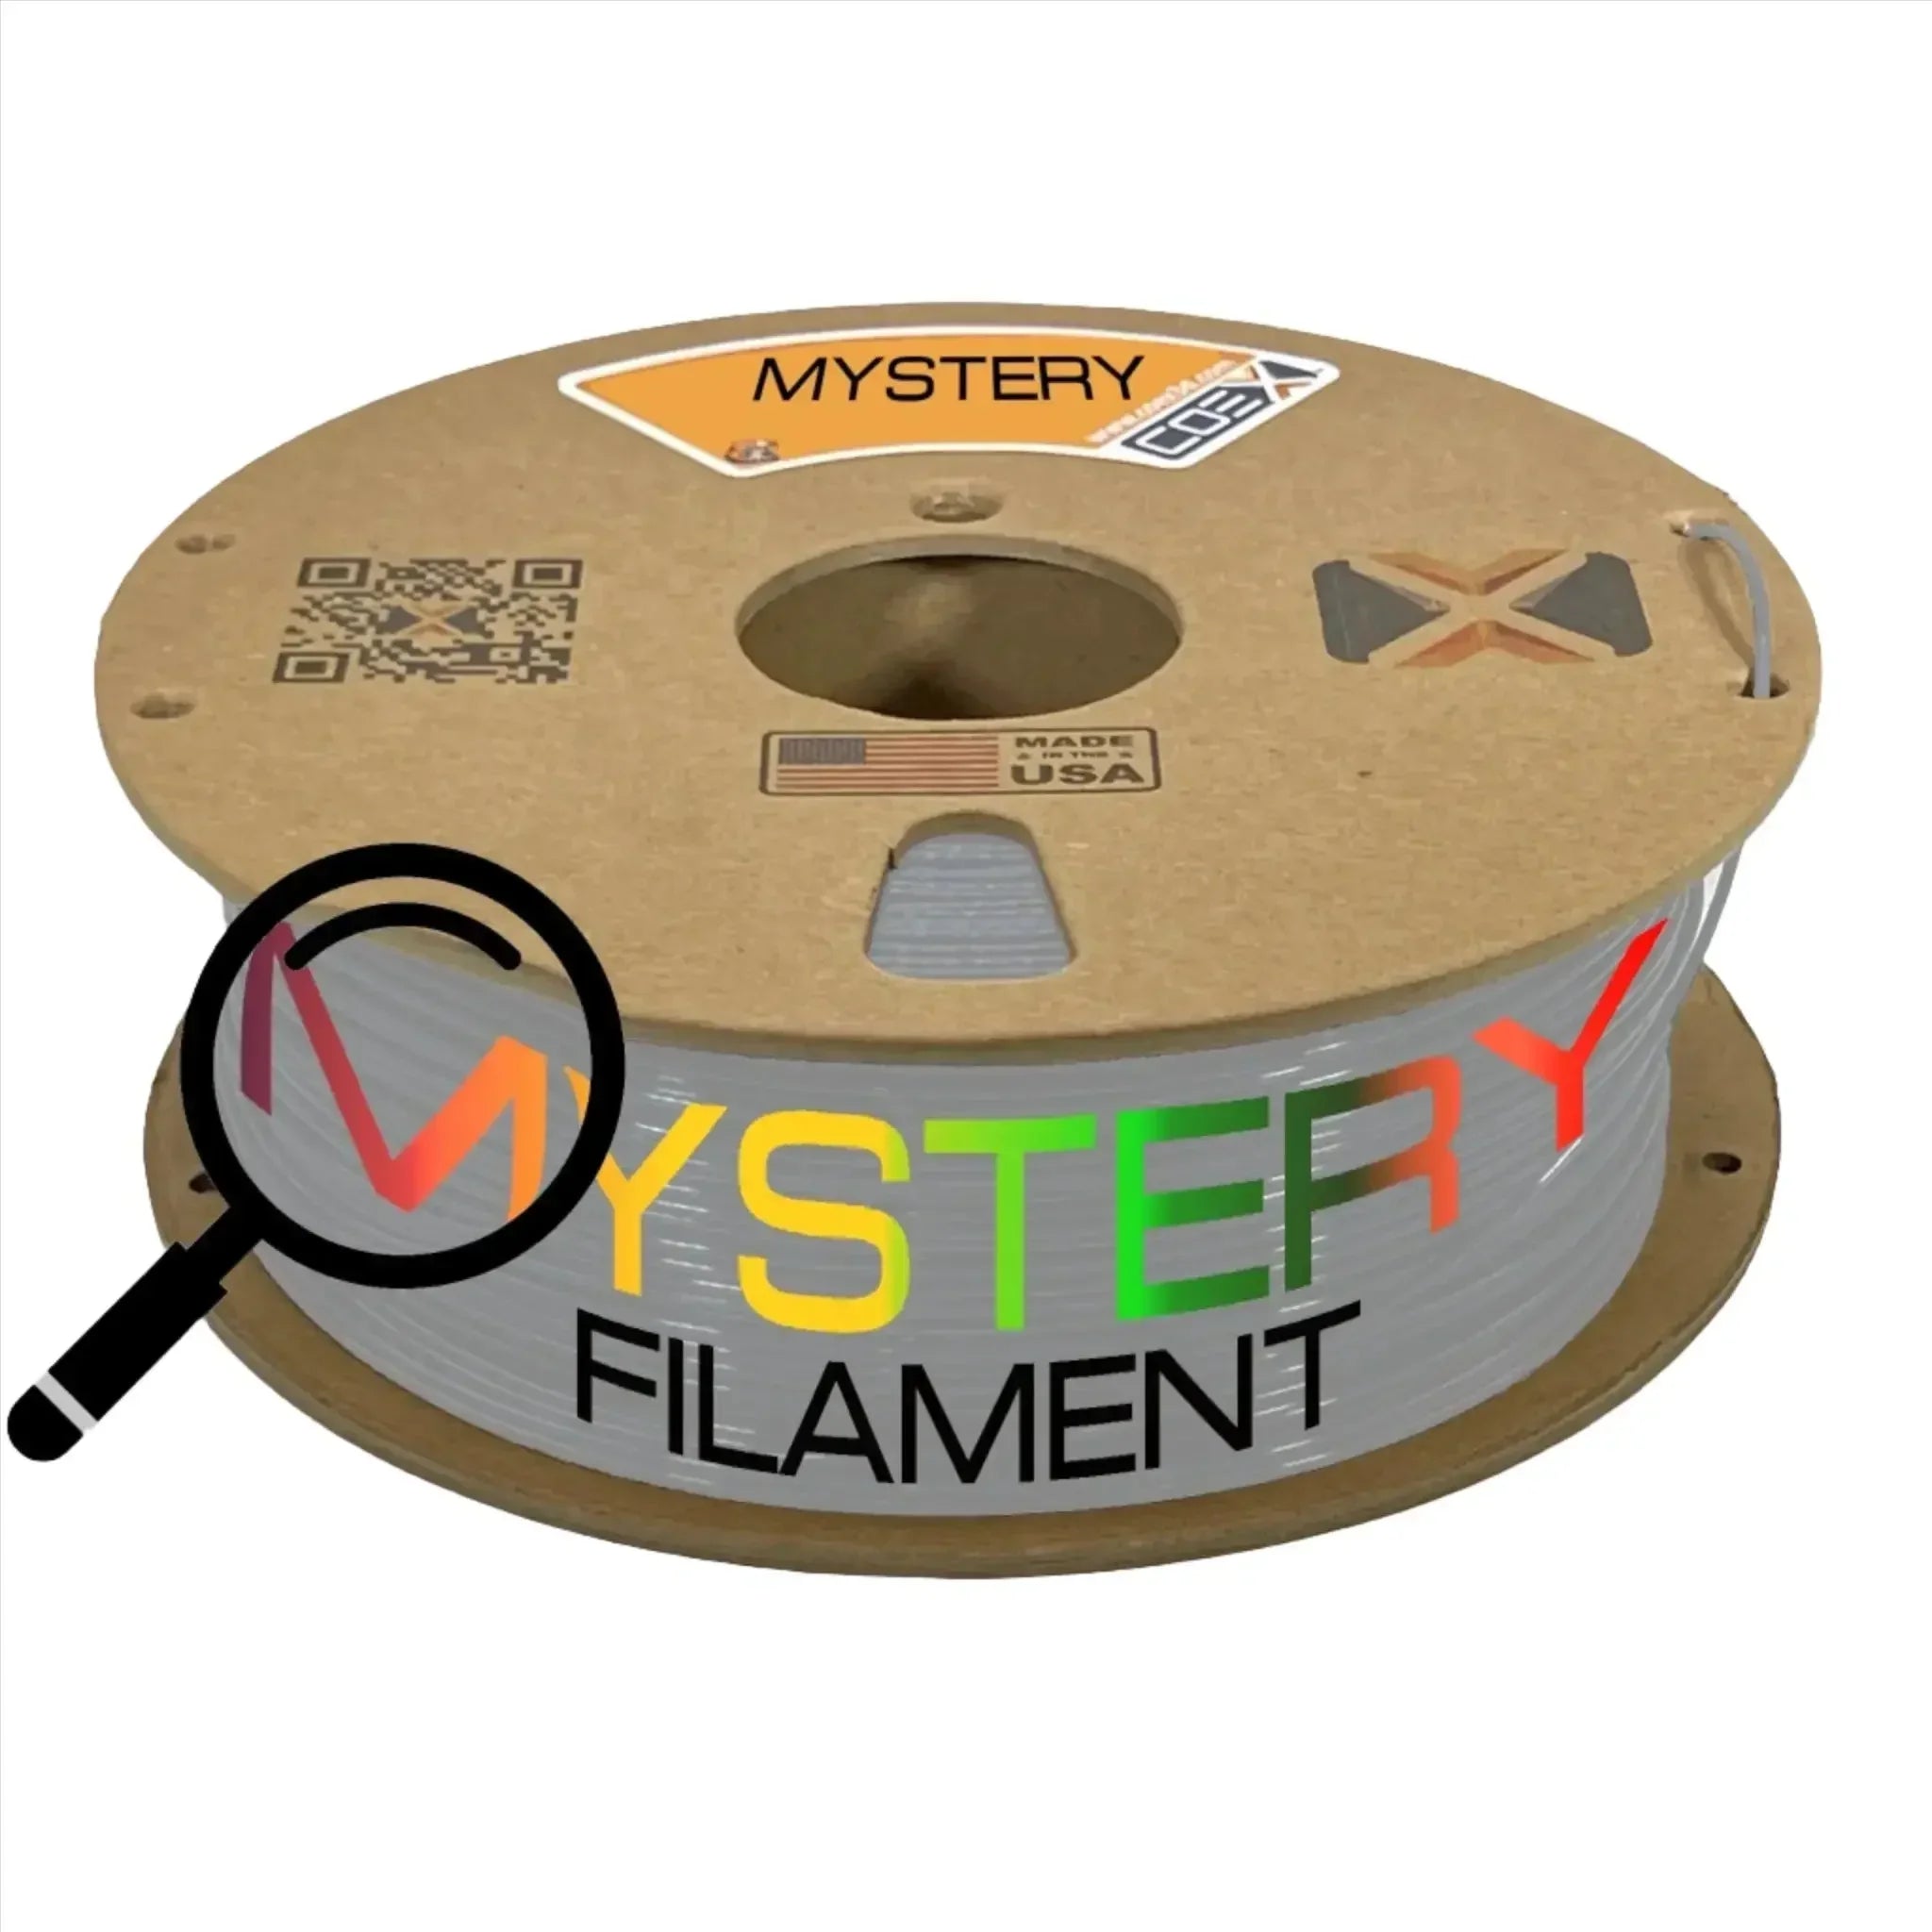
Overgang "Mystery" Color ASA

Transition Mystery Color ASA Filament

Transition Mystery Color ASA er en spændende tilføjelse til rækken af ​​3D-printfilamenter, der er tilgængelige i dag. Det er et farveskiftende filament, der skaber et overraskelseselement og tilføjer et unikt touch til dine 3D-print. Denne filament er perfekt til at skabe specielle designs og projekter, der kræver en smule mystik og sjov.

Bemærk: Disse er ikke en regnbuefilament. Farveændringen i hver spole vil variere og være meget gradvis.

*Dette produkt er begrænset til tilgængelighed, da vi foretager omstillinger. Hvis du ikke kan tilføje det til din indkøbskurv, beklager vi, men vi er udsolgt.

Anbefalede udskriftsindstillinger

Coex 3D anbefaler følgende printindstillinger ved udskrivning med vores ASA. Indstillingerne vil variere afhængigt af din specifikke udskrivningsopsætning.

  • Hotend Temperatur: 235 °C - 245 °C
    • Vigtig! Dette temperaturområde kan virke varmere, end du er vant til for andre ASA-filamenter. Brug af 100 % jomfruharpiks får vores ASA til at kræve lidt højere udskrivningstemperaturer.
  • Opvarmet seng Temperatur: 80 °C - 1000 °C
  • Anbefalede byggeflader/klæbemidler
    • Glasbyggeoverflade
    • PEI-byggeoverflade
    • Magigoo
    • Malerbånd
    • Limstift
    • ABS gylle
  • Køleventilator: Anbefalet.
  • Indkapsling: Anbefales for at forhindre vridning
  • Tørring: ASA filament er hygroskopisk og vil absorbere fugt fra luften, hvis det ikke opbevares i et tørt miljø. Hvis dette sker, kan du opleve underekstrudering/inkonsekvent ekstrudering eller overdreven stringing. Du kan også høre en "popping" lyd, der kommer fra hotend under udskrivning. Vi anbefaler at tørre vores ASA ved 65 °C i mindst 3 timer, hvis den har været udsat for overdreven fugt.

Teknisk udskriftsguide - COEX PCTG

1. Bemærkninger om materialet

  • Hold filamentet tørt - opbevar det korrekt og tør det før brug
  • Hvis nødvendigt, tør ved 65°C i 3 timer eller mere
  • Kabinet er en fordel, men ikke påkrævet
  • Brug en Z-offset, der er en smule højere end ved PLA (+0,05 mm)
  • Aktivér "Undgå at krydse perimetre" for at reducere strengdannelse (stringing)
  • Overvej at bruge muligheden "Tør af under tilbagetrækning" (Wipe while retract)
  • Aktivér "Sæt hastigheden ned for små perimetre"
  • Udskriv ydervægge langsommere for bedre kvalitet
  • Brug en minimum lagtid på 30 sekunder for små dele
  • Aktivér køling gradvist efter det første lag
  • Overvej at bruge "Ekstra prime-mængde" efter tilbagetrækning

2. Temperaturindstillinger

Pladetemperatur: 70-90°C

  • Vask pladen ofte for god vedhæftning - Brug opvaskemiddel og skyl grundigt for at fjerne olier
  • Brug produkter til pladevedhæftning om nødvendigt (limstift, WELD3D)
  • Brug brim til høje eller store udskrifter
  • Hold den omgivende temperatur stabil

Ekstrudertemperatur: 240-275°C

3. Grundlæggende parametre

Dyse Laghøjde Linjebredde Volumetrisk hastighed Temperatur
0,4 mm 0,2 mm 0,42 mm 14,0 mm³/s 245°C
0,6 mm 0,3 mm 0,62 mm 31,5 mm³/s 245°C
0,8 mm 0,4 mm 0,82 mm 56,0 mm³/s 250°C
1,0 mm 0,5 mm 1,02 mm 87,5 mm³/s 265°C


4. Hastighedsindstillinger

0,4 mm Dyse (Volumetrisk hastighed: 14,0 mm³/s)

Linjetype Procentdel Hastighed
Ydre omkreds 50% 83,33 mm/s
Indre omkredse 75% 125,00 mm/s
Udfyldning (infill) 100% 166,67 mm/s
Top/Bund 60% 100,00 mm/s
Første lag 30% 50,00 mm/s


0,6 mm Dyse (Volumetrisk hastighed: 31,5 mm³/s)

Linjetype Procentdel Hastighed
Ydre omkreds 50% 84,68 mm/s
Indre omkredse 75% 127,02 mm/s
Udfyldning (infill) 100% 169,35 mm/s
Top/Bund 60% 101,61 mm/s
Første lag 30% 50,81 mm/s


0,8 mm Dyse (Volumetrisk hastighed: 56,0 mm³/s)

Linjetype Procentdel Hastighed
Ydre omkreds 50% 85,37 mm/s
Indre omkredse 75% 128,05 mm/s
Udfyldning (infill) 100% 170,73 mm/s
Top/Bund 60% 102,44 mm/s
Første lag 30% 51,22 mm/s


1,0 mm Dyse (Volumetrisk hastighed: 87,5 mm³/s)

Linjetype Procentdel Hastighed
Ydre omkreds 50% 85,78 mm/s
Indre omkredse 75% 128,68 mm/s
Udfyldning (infill) 100% 171,57 mm/s
Top/Bund 60% 102,94 mm/s
Første lag 30% 51,47 mm/s


5. Indstillinger for tilbagetrækning (Retraction)

VIGTIGT: Sæt kørehastighed (travel speed) til det maksimale, din maskine tillader (200-500 mm/s). Hurtigere bevægelser reducerer tiden, hvor filamentet kan flyde ud, hvilket minimerer strengdannelse.

Dyse Afstand Hastighed Z-Hop
0,4 mm 1,0-1,5 mm 40 mm/s 0,2 mm
0,6 mm 1,0-1,5 mm 40 mm/s 0,2 mm
0,8 mm 1,0-1,5 mm 40 mm/s 0,2 mm
1,0 mm 1,0-1,5 mm 40 mm/s 0,2 mm


6. Køleindstillinger

Konfiguration af køling:

Indstillinger for blæserhastighed:

  • Første lag: 0% (blæser slukket)
  • Generel udskrivning: 40% blæserhastighed
  • Broer og overhæng: 70% blæserhastighed
  • Lag < 30 sekunder: 70% blæserhastighed

Avancerede indstillinger:

  • Hold altid blæseren tændt: JA
  • Tving blæserhastighed til overhæng: JA
  • Minimum lagtid: 30 sekunder
  • Tving blæserhastighed til små perimetre: JA

Yderligere noter om køling:

  • Aktivér gradvis øgning af blæserhastighed efter det første lag
  • Øg blæserhastigheden for små, detaljerede dele
  • Overvej at reducere blæserhastigheden for bedre lagvedhæftning, hvis nødvendigt
  • Hold øje med overhæng og brokvalitet for at justere blæserhastigheden

7. Fejlfindingsguide

Problem Løsning
Uregelmæssig ekstrudering

1. Tør filamentet

2. Kontrollér ekstruderen

3. Reducér hastigheden

Dårlig vedhæftning

1. Tør filamentet

2. Brug klæbemiddel

3. Justér det første lag

Strengdannelse (stringing)

1. Tør filamentet

2. Justér tilbagetrækning

3. Øg kørehastighed

4. Kontrollér temperaturen


BEMÆRK: Disse udskriftsparametre er indledende anbefalinger baseret på vores erfaring. De kan have brug for justering afhængigt af din specifikke 3D-printer, miljømæssige forhold og geometrien af den del, du udskriver. Brug disse indstillinger som udgangspunkt og finjustér dem efter dine specifikke behov.

Coex 3D Filament Slicer Profiles

CX15 PCTG Prime Technical Data Sheet

Technical Data Sheet: CX13 PCTG SERIES 3D PRINTING FILAMENT

TDS Rev 2.0

BASE RESIN: Selenis Mimesis PCTG Copolyester

Physical Properties

PropertyStandardUnitTypical Value
Specific Gravity - DensityASTM D792g/cc1.27
Melt Density @200°CASTM D1238g/cm³N/A
UL Flammability Class. @1.14mmUL 94N/AN/A

Mechanical Properties

PropertyStandardUnitTypical Value
Tensile Yield StrengthASTM D638MPa50
Tensile ModulusASTM D638MPa2175
Tensile ElongationASTM D638%84
Flexural StressISO 178MPa61
Notched Izod ImpactASTM D256J/m5.2
Shrinkage Rate < 1%ASTM D955mm/mm0.2 - 0.5

Thermal Properties

PropertyStandardUnitTypical Value
Glass Transition Temperature (Tg)DSC°C80 - 85
Heat Distortion Temp @ 0.45MPaASTM D648°C71
Decomposition TemperatureASTM 3418°CN/A

SPECIFICATIONS

Filament Size:1.75mm(in)2.85mm(in)
MIN Diameter:1.72mm0.0677 in2.79mm0.1098 in
MAX Diameter:1.78mm0.0701 in2.91mm0.1146 in
Tolerance+/- .03mm+/- 0.0012 in+/- .06mm+/- 0.0024 in

CERTIFICATIONS

Meets ISO 10992 and/or USP Class VI biocompatibility requirements; Food Contact Status compliant

Printed Specimen Conditions

Printer:Open Source FDM/FFF
Nozzle:0.4mm
Layer Height:0.25mm
Infill:100%, +/-45°
Extrusion Temp:250°C
Bed Temp:80°C
Specimen Orientation:XY Flat
Unannealed

Disclaimer: The technical data contained on this data sheet is furnished without charge or obligation and accepted at the recipient's sole risk. This data should not be used to establish specifications limits or used alone as the basis of design. The data provided is not intended to substitute any testing that may be required to determine fitness for any specific use.

Download TDS (PDF)

CX15 PCTG Prime Safety Data Sheet

Material Safety Data Sheet: CX15 PCTG PRIME SERIES 3D PRINTING FILAMENT

MSDS Rev 1.0

BASE RESIN: Selenis Mimesis

1. Identification of the substance/preparation and of the company

1.1 Trade name:Coex PCTG Prime 3D printer filament
1.2 Use of the product:3D printer filament, thermoplastic polymer
1.3 Supplier:Coex
1228 Elizabeth ST
Green Bay, WI 54302
Phone: (920) 757-1055

2. Hazards identification

2.1 Classification:Not applicable

3. Composition / information on ingredients

3.1 Chemical characteristics:

CAS #ComponentsConcentration
-Copolyester> 99.9%
-Additives< .1%

4. First-aid measures

4.1 On skin contact:In case of contact with molten polymer immediately cool the skin with cold water. Medical aid may be required to remove adhering material and for treatment of burns.
4.2 After inhalation:Remove from exposure and move to fresh air immediately. If not breathing, give artificial respiration. If breathing is difficult, give oxygen. Get medical aid.
4.3 On ingestion:Do not induce vomiting unless directed by medical personnel. Never give anything by mouth to an unconscious person. Get medical attention if symptoms occur and show the TDS.
4.4 On eye contact:In case of contact, immediately flush eyes with copious amounts of water for at least (15) minutes.

5. Fire-fighting measures

5.1 Suitable fire extinguishing media:Use an extinguishing agent suitable to local circumstances and the surrounding environment. Example: Water Spray, Dry Chemical Powder and Carbon Dioxide.
5.2 Unsuitable extinguishing media:Avoid the use of water jets for extinguishing.
5.3 Special exposure hazards:Not available
5.4 Special protective equipment:Self-contained breathing apparatus
5.5 Remark:Powdered material may form explosive dust-air mixtures. High voltage static electricity build-up and discharge must be avoided when significant quantities of powdered material are present.

6. Accidental release measures

6.1 Personal precautions:Use suitable protective clothing. Avoid eye contact and inhalation of dusts. Keep ignition sources away.
6.2 Methods for cleaning up:Vacuum or sweep up material and place into a suitable disposal container.

7. Handling and storage

7.1 Handling:Avoid contact with molten polymer. Avoid generation of dust and electrostatic charge.
7.2 Storage:Protect against moisture. Store cool and keep packaging closed when not in use. Avoid sources of ignition.

8. Exposure controls/ personal protection

8.1 Technical safety measures:Good general ventilation (typically 10 air changes per hour) should be used. Provide for appropriate exhaust ventilation and dust collection at machinery. Provide exhaust ventilation at places where dust is formed.
8.2 Personal safety equipment:Use adequate safety equipment, e.g. protective clothing, eye protection glasses, heat protection gloves. In case of dust formation wear mask with particle filter.
8.3 Work hygiene:No eating or drinking during working. Avoid contact of hot material with the skin. Avoid breathing dust and vapors.

9. Physical and chemical properties

9.1 Form:Spool
9.2 Color:Various
9.3 Odor:Slight
9.4 Oxidizing properties:Not self-igniting / flammable
9.5 Explosions limits:Not Available
9.6 Density:1.27 g/cm³
9.7 Solubility in water:Insoluble

10. Stability and reactivity

10.1 Stability:The product is stable at recommended storage conditions.
10.2 Conditions to be avoided:Stable under recommended conditions of storage and handling.
10.3 Substances to be avoided:No special recommendations.
10.4 Hazardous decomposition products:Carbon monoxide, carbon dioxide, acetaldehyde

11. Toxicological information

11.1 Local irritation:No data available.
11.2 Other remarks:No data available.

12. Ecological information

12.1 Ecological info:This product is not classified as environmentally hazardous. However, this does not exclude the possibility that large or frequent spills can have a harmful or damaging effect on the environment.
12.2 Biological degradation:No data available.
12.3 Bioaccumulation:This product will not readily bioaccumulate due to its insolubility in water.

13. Disposal considerations

13.1 Product:The generation of waste should be avoided or minimized wherever possible. Waste packaging should be recycled. Incineration or landfill should only be considered when recycling is not feasible. Special precautions : This material and its container must be disposed of in a safe way. Empty containers or liners may retain some product residues. Avoid dispersal of spilt material and runoff and contact with soil, waterways, drains and sewers.
13.2 Uncleaned packaging:Packaging material has to be emptied completely and disposed in accordance with the regulations. Packaging can be recycled if not contaminated.

14. Transport information

14.1 Transport regulations:Not classified as hazardous under transport regulations DOT, ICAO/IATA, IMDG/GGVSee, ICAO/IATA

15. Regulatory information

15.1 EPA regulations: This material meets the EPA 'Hazard Categories' defined for SARA Title III Sections 311/312 as indicated:

  • Acute (immediate) Health Hazard: No
  • Chronic (delayed) Health Hazard: No
  • Sudden Release of Pressure Hazard: No
  • Reactive Hazard: No

16. Other information

This data is based on the current state of our information and experience. This safety data sheet describes our product in terms of safety requirements. Preceding data is not applicable as a warranty of product properties. It is the responsibility of the recipient to observe the existing legal regulations for the use of this product.

Disclaimer: The safety data contained on this data sheet is furnished without charge or obligation and accepted at the recipient's sole risk. This data describes our product in terms of safety requirements. The data provided is not applicable as a warranty of product properties. It is the responsibility of the recipient to observe the existing legal regulations for the use of this product.

Download SDS (PDF)

Overgang "Mystery" Color ASA

SKU: CX15-0000-18-1KG
4 anmeldelser

Diameter: 1,75 mm
Vægt: 1 kg
Pris:
Salgspris$25.00
Lager:
Lager: 57

Du vil måske også kunne lide

Senest viste