
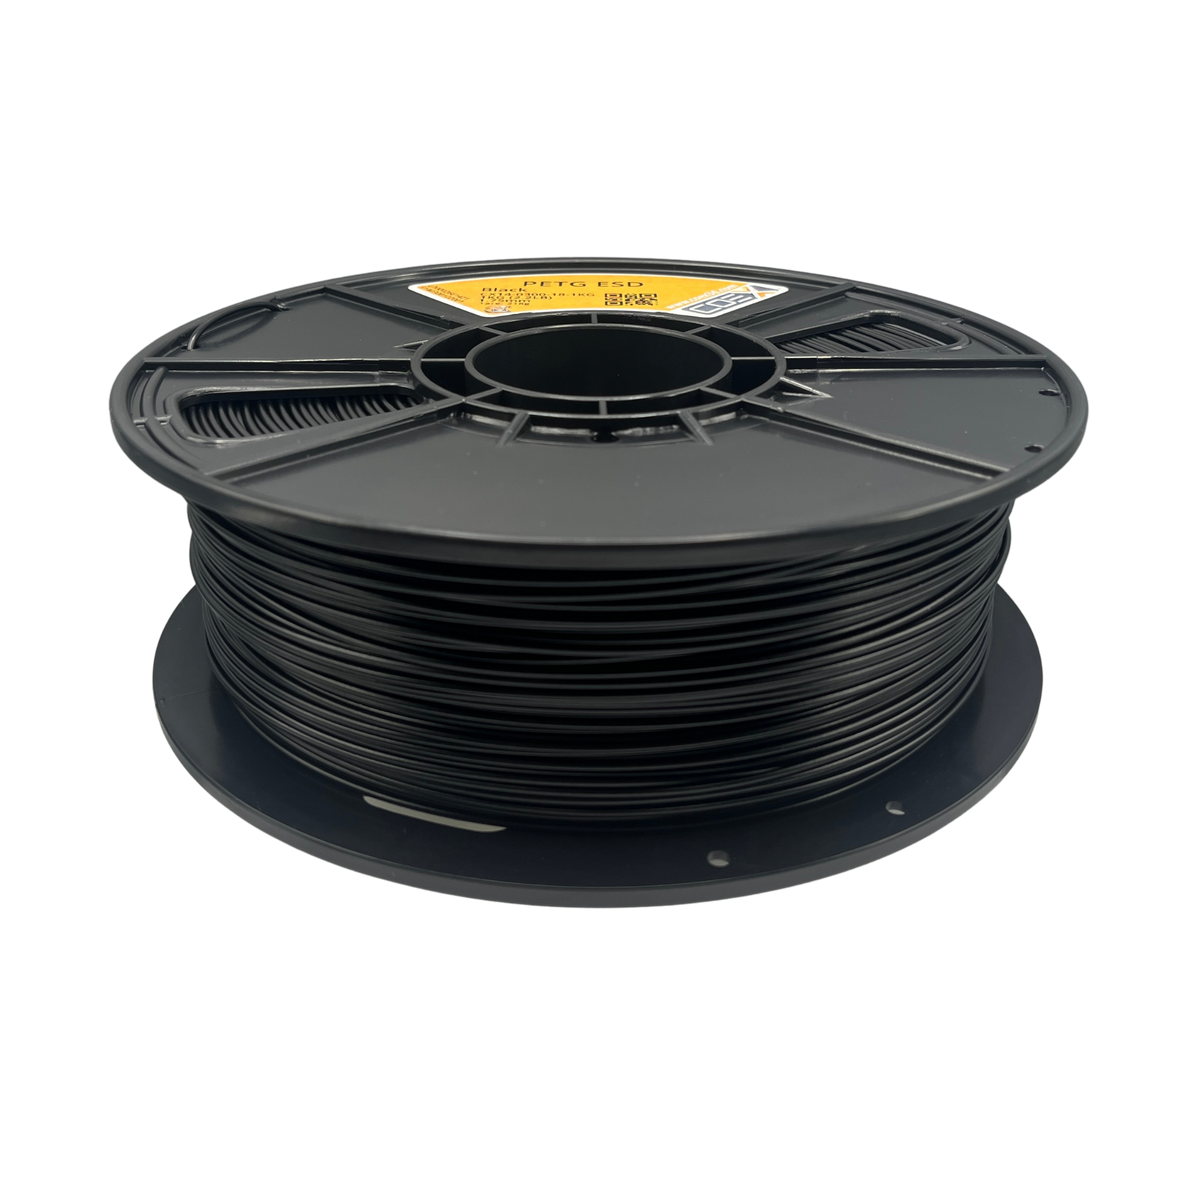
Matt sort PETG

HEX #000000TD 0,04

Matt sort PETG

PETG (PolyEthylen Terephthalate plus Glycol) er en co-polyester, der bruges til 3D-print for dets holdbarhed, slagfasthed og temperaturbestandighed. PETG er det næstmest populære 3D-printfilament bag den allestedsnærværende PLA. Det har kvaliteter, der kan sammenlignes med ABS, men kan printes uden et kabinet eller krav til håndtering af røg. I modsætning til ABS kan PETG dog ikke dampglattes med acetone.

Coex 3D Matte Black PETG er lavet med Virgin harpiks, højkvalitets farvestof og kun et organisk mat additiv uden fyldstoffer. Alt Coex's filament er fremstillet i vores produktionsanlæg i Wisconsin, USA. Coex 3D bruger ekstrudere i industriel kvalitet og kvalitetskontrol med lasermåling for at sikre kvalitet, ensartethed og en diameter på 1,75±0,03 mm med hver spole. Vi leverer filament, der giver fremragende udseende og stærke print.

Anbefalede udskriftsindstillinger

Coex 3D anbefaler følgende indstillinger ved udskrivning med vores PETG. Indstillingerne vil variere afhængigt af din specifikke udskriftsopsætning.

  • Hotend Temperatur: 230 °C - 245 °C
  • Sengetemperatur: 70 °C - 90 °C
  • Opvarmet seng anbefales
  • Anbefalede byggeflader/klæbemidler:
    • PEI-byggeoverflade
    • Glasbyggeoverflade
    • Magigoo
    • Limstift
    • Malerbånd
  • Køleventilator: Anbefalet. PETG fungerer bedst med lidt mindre køling end PLA. 50-75 % blæserhastighed anbefales.
  • VIGTIG NOTE! PETG kan smelte sammen med glas- og PEI-printoverflader, hvilket forårsager skade på printlejet, når delen fjernes. Af den grund anbefaler Coex 3D altid at bruge et ekstra klæbemiddel (såsom limstift eller Magigoo ), som hjælper den færdige del med at løsne fra printlejet.

Andre udskrivningstips

  • PETG er lidt mere hygroskopisk end PLA, så det kan være nødvendigt at tørre dit filament, hvis det udsættes for fugt. Coex 3D anbefaler at tørre vores PETG ved 65 °C i mindst 3 timer. Du kan se, hvornår din filament skal tørres, hvis du oplever underekstrudering/inkonsekvent ekstrudering og/eller overskydende strengning. At høre en "popping" lyd under et print er et andet tegn på filament, der skal tørres.
  • PETG kan ofte resultere i mere stringing end man ville forvente med PLA eller lignende filamenter. Der er et par trin, du kan tage for at reducere stringing:
    • Reducer udskriftstemperaturen. Husk, at reduktion af udskriftstemperaturen vil mindske lagvedhæftningen og delens styrke en smule, men kan hjælpe med at reducere snoring.
    • Øg tilbagetrækningen. Forøgelse af tilbagetrækningslængden kan hjælpe med at reducere stringing, især på ekstruderingskonfigurationer i Bowden-stil.
    • Aktiver "Tør under tilbagetrækning" i din udskærer. De fleste skæremaskiner tillader denne mulighed, som vil starte en rejsebevægelse lige før/under glødetrådens tilbagetrækning. Dette hjælper med at "tørre af" dysen, når en rejsebevægelse starter, hvilket reducerer snoring.
    • Aktiver "Combing Mode" (Cura) eller "Avoid Crossing Perimeters" (PrusaSlicer/SuperSlicer/etc.). I stedet for at rejsebevægelser altid går i en lige linje, vil dette få dem til at vælge en sti, der undgår at krydse omkredsen, og effektivt holde dysen "inde i" printområdet, hvor det er muligt. Dette eliminerer stringing lige ved kilden, men kan stadig ikke fjerne det hele (såsom mellem flere dele).
    • Desværre er stringing i mange tilfælde umuligt at eliminere fuldstændigt, så en vis efterbehandling af print er ofte nødvendig.

Teknisk printvejledning - COEX PETG

1. Materialenoter

  • Hold filamentet tørt - opbevar korrekt og tør før brug
  • Hvis nødvendigt, tør ved 65°C i 3 timer eller mere
  • Kabinet er en fordel, men ikke et krav
  • Brug en Z-offset, der er lidt højere end til PLA (+0,05 mm)
  • Aktivér "Undgå at krydse perimetre" for at reducere "stringing" (tråddannelse)
  • Overvej at bruge indstillingen "Wipe while retract" (aftørring ved tilbagetrækning)
  • Aktivér "Sæt hastigheden ned ved små perimetre"
  • Print ydre vægge langsommere for bedre kvalitet
  • Brug en minimum lagtid på 30 sekunder til små dele
  • Aktivér køling gradvist efter første lag
  • Overvej at bruge "Extra Prime Amount" efter tilbagetrækning

2. Temperaturindstillinger

Pladetemperatur: 70-90°C

  • Vask printpladen ofte for god vedhæftning - Brug opvaskemiddel og skyl grundigt for at fjerne fedt
  • Brug produkter til pladevedhæftning om nødvendigt (limstift, WELD3D)
  • Brug "brim" (kant) til høje eller store prints
  • Hold den omgivende temperatur stabil

Ekstrudertemperatur: 230-245°C

3. Grundlæggende parametre

Dyse Laghøjde Linjebredde Volumetrisk hastighed Temperatur
0,4 mm 0,2 mm 0,42 mm 14,0 mm³/s 235°C
0,6 mm 0,3 mm 0,62 mm 31,5 mm³/s 235°C
0,8 mm 0,4 mm 0,82 mm 56,0 mm³/s 240°C
 1,0 mm 0,5 mm 1,02 mm 87,5 mm³/s 245°C


4. Hastighedsindstillinger

0,4 mm dyse (Volumetrisk hastighed: 14,0 mm³/s)

 Linjetype Procentdel Hastighed
Ydre perimeter 50% 83,33 mm/s
Indre perimetre 75% 125,00 mm/s
Infill (udfyldning) 100% 166,67 mm/s
Top/bund 60% 100,00 mm/s
Første lag 30% 50,00 mm/s


0,6 mm dyse (Volumetrisk hastighed: 31,5 mm³/s)

 Linjetype Procentdel Hastighed
Ydre perimeter 50% 84,68 mm/s
Indre perimetre 75% 127,02 mm/s
Infill (udfyldning) 100% 169,35 mm/s
Top/bund 60% 101,61 mm/s
Første lag 30% 50,81 mm/s


0,8 mm dyse (Volumetrisk hastighed: 56,0 mm³/s)

 Linjetype Procentdel Hastighed
Ydre perimeter 50% 85,37 mm/s
Indre perimetre 75% 128,05 mm/s
Infill (udfyldning) 100% 170,73 mm/s
Top/bund 60% 102,44 mm/s
Første lag 30% 51,22 mm/s


1,0 mm dyse (Volumetrisk hastighed: 87,5 mm³/s)

 Linjetype Procentdel Hastighed
Ydre perimeter 50% 85,78 mm/s
Indre perimetre 75% 128,68 mm/s
Infill (udfyldning) 100% 171,57 mm/s
Top/bund 60% 102,94 mm/s
Første lag 30% 51,47 mm/s


5. Tilbagetrækningsindstillinger (Retraction)

VIGTIGT: Indstil kørselshastigheden (travel speed) til det maksimale, din maskine tillader (200-500 mm/s). Hurtigere bevægelser reducerer tiden, hvor filamentet kan sive ud, hvilket minimerer tråddannelse.

Dyse Afstand Hastighed Z-Hop
0,4 mm 1,0-1,5 mm 40 mm/s 0,2 mm
0,6 mm 1,0-1,5 mm 40 mm/s 0,2 mm
0,8 mm 1,0-1,5 mm 40 mm/s 0,2 mm
1,0 mm 1,0-1,5 mm 40 mm/s 0,2 mm


6. Køleindstillinger

Konfiguration af køling:

Indstillinger for blæserhastighed:

  • Første lag: 0% (blæser slukket)
  • Generel printning: 40% blæserhastighed
  • Broer og overhæng: 70% blæserhastighed
  • Lag < 30 sekunder: 70% blæserhastighed

Avancerede indstillinger:

  • Hold blæseren altid tændt: JA
  • Tving blæserhastighed ved overhæng: JA
  • Minimum lagtid: 30 sekunder
  • Tving blæserhastighed ved små perimetre: JA

Yderligere noter om køling:

  • Aktivér gradvis forøgelse af blæserhastighed efter første lag
  • Forøg blæserhastigheden ved små, detaljerede dele
  • Overvej at reducere blæserhastigheden for bedre lagvedhæftning om nødvendigt
  • Overvåg overhæng og bro-kvalitet for at justere blæserhastigheden

7. Fejlfindingsvejledning

 Problem Løsning
Ujævn ekstrudering

1. Tør filamentet

2. Tjek ekstruderen

3. Reducér hastigheden

Dårlig vedhæftning

1. Tør filamentet

2. Brug klæbemiddel

3. Juster første lag

Tråddannelse (stringing)

1. Tør filamentet

2. Juster tilbagetrækning

3. Øg kørselshastighed

4. Tjek temperatur


BEMÆRK VENLIGST: Disse printparametre er indledende anbefalinger baseret på vores erfaring. De kan kræve justering afhængigt af din specifikke 3D-printer, miljøforhold og geometrien på den del, du printer. Brug disse indstillinger som et udgangspunkt og finjuster dem efter dine specifikke behov.

Coex 3D Filament Slicer Profiles

CX13 PETG Safety Data Sheet

Material Safety Data Sheet: CX13 PETG SERIES 3D PRINTING FILAMENT

MSDS Rev 1.0

BASE RESIN: Eastar™ Copolyester 6763

1. Identification of the substance/preparation and of the company

1.1 Trade name:Coex PETG 3D printer filament
1.2 Use of the product:3D printer filament, thermoplastic.
1.3 Supplier:Coex
660 Corporate WAY
Pulaski, WI 54162
Phone: (920) 757-1055

2. Hazards identification

2.1 Classification:GHS - Not a hazardous substance or mixture
2.2 Special advice on hazards:No specific dangers known

3. Composition / information on ingredients

3.1 Chemical characteristics:

CAS #Hazardous ComponentsConcentration
NAnon-hazardous component(s)100%

4. First-aid measures

4.1 On skin contact:Wash of with soap and water. In case of contact with molten polymer immediately cool the skin with cold water. Medical aid may be required to remove adhering material and for treatment of burns.
4.2 After inhalation:Remove from exposure and move to fresh air immediately. If not breathing, give artificial respiration. If breathing is difficult, give oxygen. Get medical aid.
4.3 On ingestion:If swallowed, seek medical advice.
4.4 On eyes contact:In case of contact, immediately flush eyes with copious amounts of water for at least (15) minutes.

5. Fire-fighting measures

5.1 Suitable fire extinguishing media:Water spray, chemical powder or carbon dioxide.
5.2 Special exposure hazards:During a fire, smoke may contain the original material in addition to combustion products of varying composition which may be toxic and/or irritating. Combustion products may include and are not limited to: Carbon dioxide. Carbon monoxide.
5.3 Special protective equipment:Self-contained breathing apparatus
5.4 Remark:Cool containers / tanks with water spray. Water mist may be used to cool closed containers. Fine dust dispersed in air may ignite. Risks of ignition followed by flame propagation or secondary explosions shall be prevented by avoiding accumulation of dust, e.g. on floors and ledges.

6. Accidental release measures

6.1 Personal precautions:Spilled material may cause a slipping Hazard.
6.2 Methods for cleaning up:Vacuum or sweep up material and place into a suitable disposal container.

7. Handling and storage

7.1 Handling:Avoid contact with molten polymer. Avoid generation of dust and electrostatic charge.
7.2 Storage:Protect against moisture. Store cool and keep packaging closed when not in use. Avoid sources of ignition.

8. Exposure controls/ personal protection

8.1 Technical safety measures:Use with adequate ventilation. Minimize dust generation and accumulation as combustible dust mixtures may be formed.
8.2 Personal safety equipment:Use adequate safety equipment, e.g. protective clothing, eye protection glasses, heat protection gloves. In case of dust formation wear mask with particle filter.
8.3 Work hygiene:No eating or drinking during working. Avoid contact of hot material with the skin. Avoid breathing dust and vapors.

9. Physical and chemical properties

9.1 Form:Spool
9.2 Color:Various
9.3 Odor:Slight
9.4 Melting Temperature:230-245C
9.5 Oxidizing properties:No data available
9.6 Explosions limits:No data available
9.7 Density:1.27 g/cm³
9.8 Solubility in water:Negligible

10. Stability and reactivity

10.1 Stability:The product is stable at recommended storage conditions.
10.2 Conditions to be avoided:Stable under recommended conditions of storage and handling.
10.3 Substances to be avoided:Strong oxidizing agents.
10.4 Hazardous decomposition products:Decomposition products depend upon temperature, air supply and the presence of other materials. Processing may release fumes and other decomposition products. At temperatures exceeding melt temperatures, polymer fragments can be released. Fumes can be irritating. Decomposition products can include and are not limited to: Combustible gases.

11. Toxicological information

11.1 Local irritation:No data available
11.2 Other remarks:No data available

12. Ecological information

12.1 Ecological info:

Toxicity to fish: LC50 (Pimephales promelas (fathead minnow)): > 100 mg/l, Exposure time: 96 h, Remarks: (highest concentration tested)

Toxicity to daphnia and other aquatic invertebrates: LC50 (daphnid): > 100 mg/l, Exposure time: 96 h, Remarks: (highest concentration tested)

LC50 (snail): > 100 mg/l, Exposure time: 96 h, Remarks: (highest concentration tested)

LC50 (flatworm): > 100 mg/l, Exposure time: 96 h, Remarks: (highest concentration tested)

12.2 Biological degradation:No data available
12.3 Bioaccumulation:No data available

13. Disposal considerations

13.1 Product:In accordance with local and national regulations. Should not be released into the environment. Do not contaminate ponds, waterways or ditches with chemical or used container.
13.2 Uncleaned packaging:Packaging material has to be emptied completely and disposed in accordance with the regulations. Packaging can be recycled if not contaminated.

14. Transport information

14.1 Transport regulations:Not classified as hazardous under transport regulations DOT, ICAO/IATA, IMDG/GGVSee, ICAO/IATA

15. Regulatory information

15.1 TSCA:On TSCA Inventory
15.2 DSL:All components of this product are on the Canadian DSL

16. Other information

This data is based on the current state of our information and experience. This safety data sheet describes our product in terms of safety requirements. Preceding data is not applicable as a warranty of product properties. It is the responsibility of the recipient to observe the existing legal regulations for the use of this product.

Disclaimer: The safety data contained on this data sheet is furnished without charge or obligation and accepted at the recipient's sole risk. This data describes our product in terms of safety requirements. The data provided is not applicable as a warranty of product properties. It is the responsibility of the recipient to observe the existing legal regulations for the use of this product.

Download SDS (PDF)

Matt sort PETG

SKU: CX14-0300-18-1KG
Ingen anmeldelser

Diameter: 1,75 mm
Vægt: 1 kg
Pris:
Salgspris$90.00
Lager:
Lager: 21

Du vil måske også kunne lide

Senest viste