 Spring til indhold
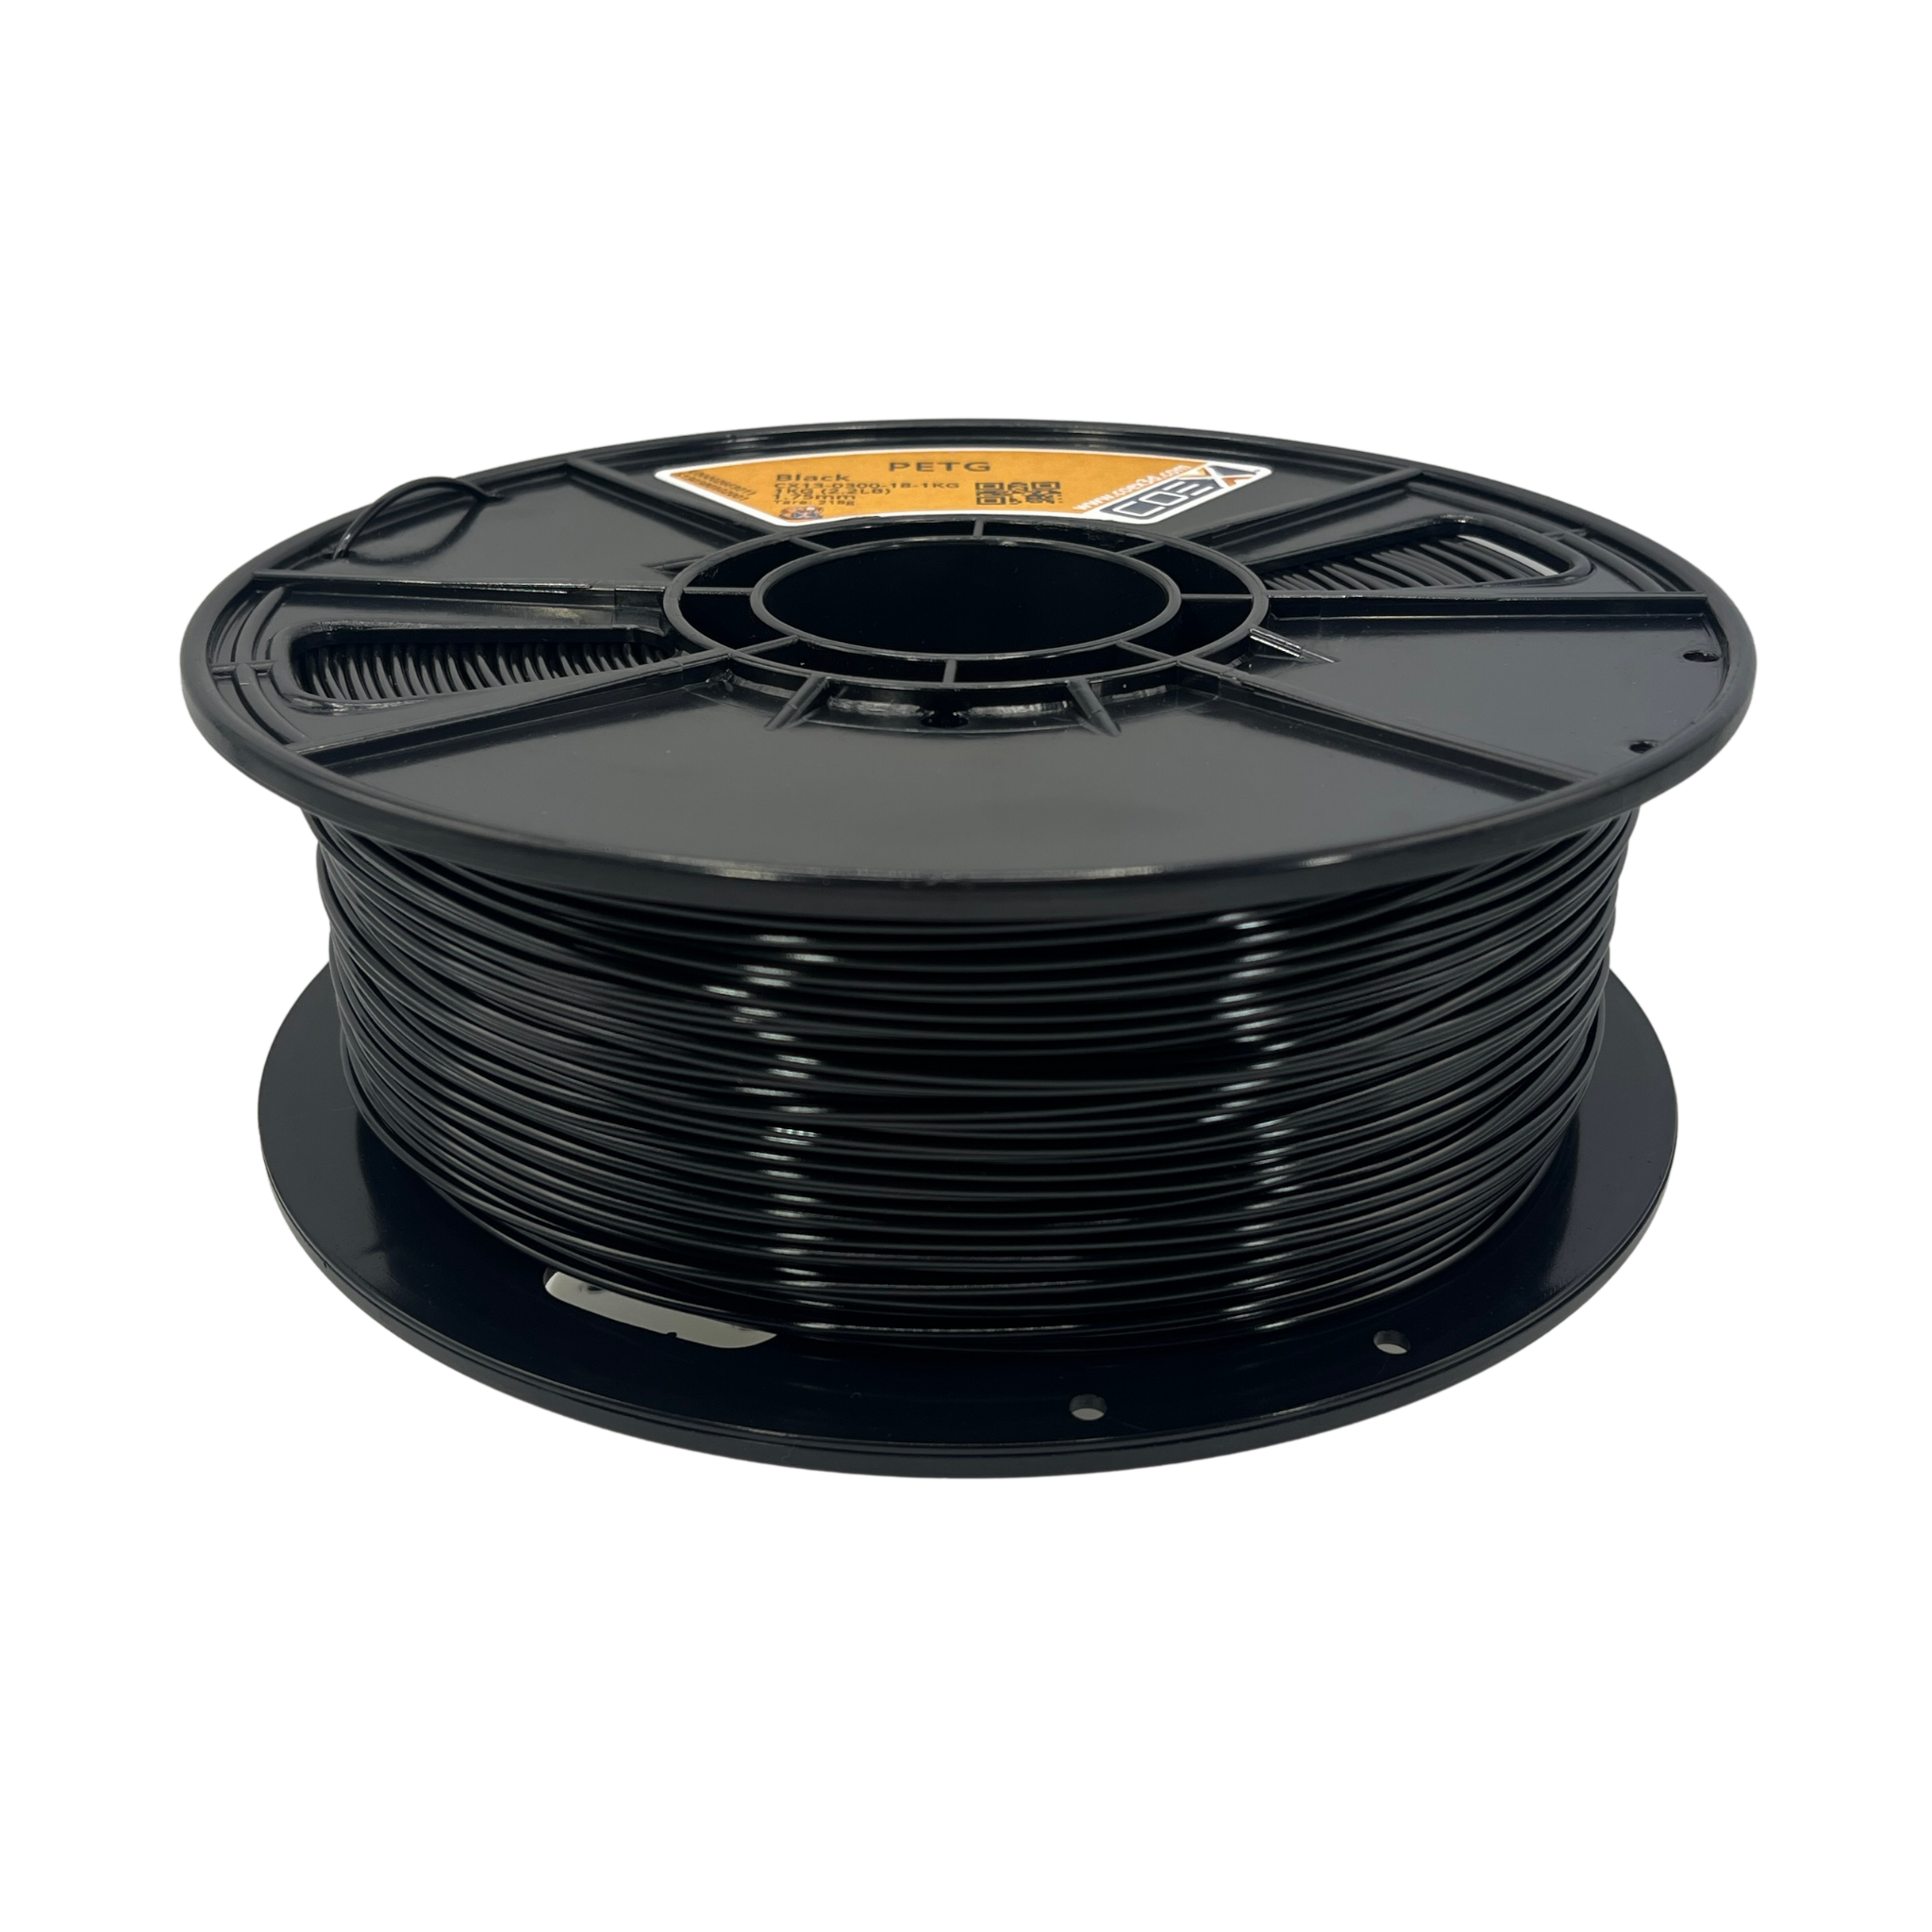


Sort PETG
PETG (PolyEthylen Terephthalate plus Glycol) er en co-polyester, der bruges til 3D-print for dets holdbarhed, slagfasthed og temperaturbestandighed. PETG er det næstmest populære 3D-printfilament bag den allestedsnærværende PLA. Det har kvaliteter, der kan sammenlignes med ABS, men kan printes uden et kabinet eller krav til håndtering af røg. I modsætning til ABS kan PETG dog ikke dampglattes med acetone.
Coex 3D Black PETG er kun lavet med Virgin-harpiks og farvestof af høj kvalitet uden fyldstoffer. Alt Coex's filament er fremstillet i vores produktionsanlæg i Wisconsin, USA. Coex 3D bruger ekstrudere i industriel kvalitet og kvalitetskontrol med lasermåling for at sikre kvalitet, ensartethed og en diameter på 1,75±0,03 mm med hver spole. Vi leverer filament, der giver fremragende udseende og stærke print.
Anbefalede udskriftsindstillinger
Coex 3D anbefaler følgende indstillinger ved udskrivning med vores PETG. Indstillingerne vil variere afhængigt af din specifikke udskriftsopsætning.
- Hotend Temperatur: 230 °C - 245 °C
- Sengetemperatur: 70 °C - 90 °C
- Opvarmet seng anbefales
- Anbefalede byggeflader/klæbemidler:
- PEI-byggeoverflade
- Glasbyggeoverflade
- Magigoo
- Limstift
- Malerbånd
- Køleventilator: Anbefalet. PETG fungerer bedst med lidt mindre køling end PLA. 50-75 % blæserhastighed anbefales.
- VIGTIG NOTE! PETG kan smelte sammen med glas- og PEI-printoverflader, hvilket forårsager skade på printlejet, når delen fjernes. Af den grund anbefaler Coex 3D altid at bruge et ekstra klæbemiddel (såsom limstift eller Magigoo ), som hjælper den færdige del med at løsne fra printlejet.
Andre udskrivningstips
- PETG er lidt mere hygroskopisk end PLA, så det kan være nødvendigt at tørre dit filament, hvis det udsættes for fugt. Coex 3D anbefaler at tørre vores PETG ved 65 °C i mindst 3 timer. Du kan se, hvornår din filament skal tørres, hvis du oplever underekstrudering/inkonsekvent ekstrudering og/eller overskydende strengning. At høre en "popping" lyd under et print er et andet tegn på filament, der skal tørres.
- PETG kan ofte resultere i mere stringing end man ville forvente med PLA eller lignende filamenter. Der er et par trin, du kan tage for at reducere stringing:
- Reducer udskriftstemperaturen. Husk, at reduktion af udskriftstemperaturen vil mindske lagvedhæftningen og delens styrke en smule, men kan hjælpe med at reducere snoring.
- Øg tilbagetrækningen. Forøgelse af tilbagetrækningslængden kan hjælpe med at reducere stringing, især på ekstruderingskonfigurationer i Bowden-stil.
- Aktiver "Tør under tilbagetrækning" i din udskærer. De fleste skæremaskiner tillader denne mulighed, som vil starte en rejsebevægelse lige før/under glødetrådens tilbagetrækning. Dette hjælper med at "tørre af" dysen, når en rejsebevægelse starter, hvilket reducerer snoring.
- Aktiver "Combing Mode" (Cura) eller "Avoid Crossing Perimeters" (PrusaSlicer/SuperSlicer/etc.). I stedet for at rejsebevægelser altid går i en lige linje, vil dette få dem til at vælge en sti, der undgår at krydse omkredsen, og effektivt holde dysen "inde i" printområdet, hvor det er muligt. Dette eliminerer stringing lige ved kilden, men kan stadig ikke fjerne det hele (såsom mellem flere dele).
- Desværre er stringing i mange tilfælde umuligt at eliminere fuldstændigt, så en vis efterbehandling af print er ofte nødvendig.
| Spools | Discount |
|---|---|
| 6+ | 5% off |
| 12+ | 10% off |
| 24+ | 15% off |