 Spring til indhold

Introduktion
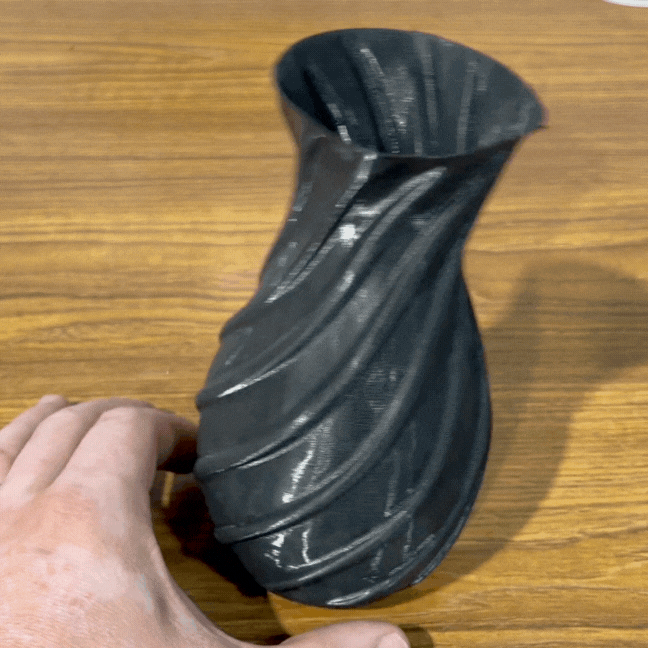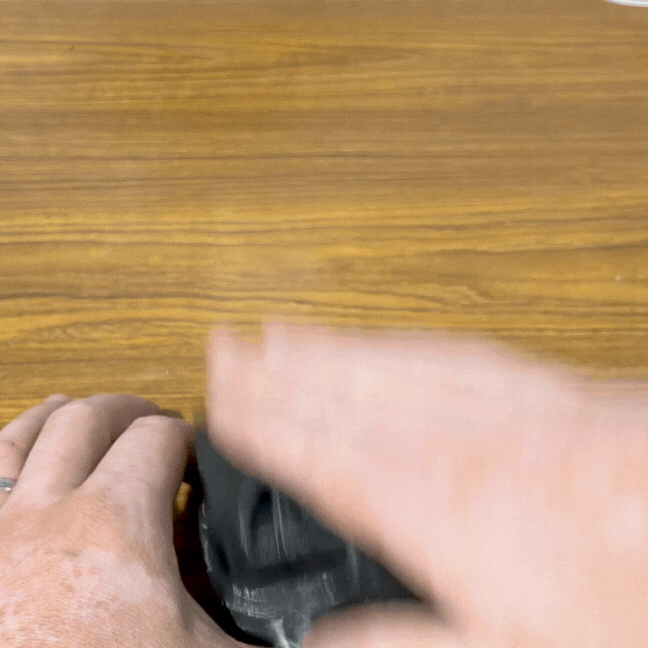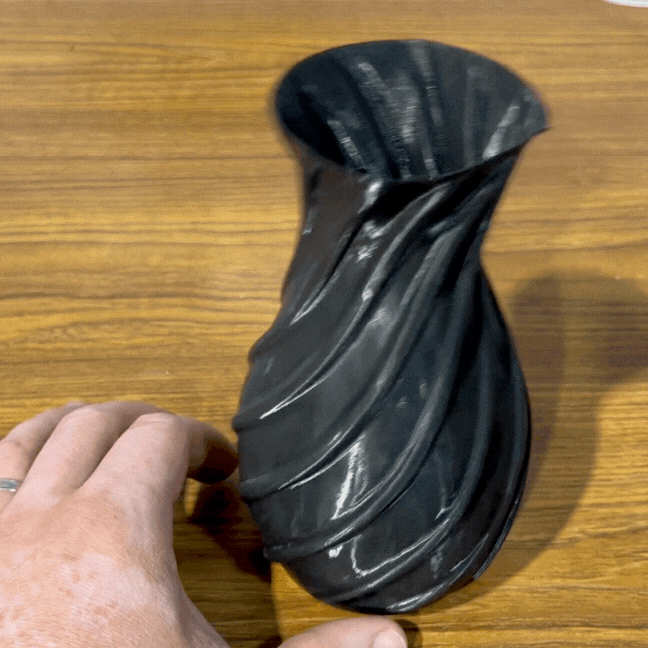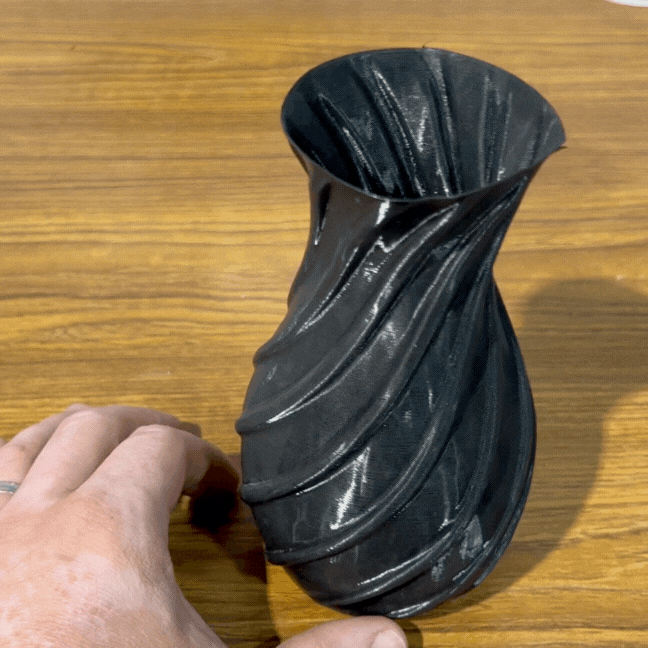
60A Shore-hårdhed TPU (termoplastisk polyurethan) er en af de blødeste fleksible filamenter, der findes til FDM 3D-printning. Med en gummilignende fornemmelse og enestående elasticitet åbner det op for en verden af muligheder — men det kræver også tålmodighed, præcision og det rette setup. I dette indlæg vil vi udforske de vigtigste fordele og udfordringer ved at arbejde med 60A TPU.
Hvad er 60A TPU?
Shore-hårdhed er et mål for et materiales modstandsdygtighed over for permanent indrykning. Med en hårdhed på 60A er TPU ekstremt blødt og bøjeligt — sammenligneligt med et blødt viskelæder eller en gel-indlægssål. Coex 3D er stolte af at producere CoexFlex™ 60A TPU, som er ideel til anvendelser, hvor fleksibilitet, greb og støddæmpning er afgørende.
Fordele ved at printe med 60A TPU
1. Enestående fleksibilitet og elasticitet
60A TPU kan strækkes markant uden at knække og vender tilbage til sin oprindelige form. Dette gør det perfekt til pakninger, tætninger, greb, wearables og enhver del, der skal kunne bøjes eller komprimeres gentagne gange.
2. Fremragende slagfasthed
Dele printet i 60A TPU absorberer stød ekstremt godt, hvilket gør dem ideelle til beskyttelsescovers, kofangere og vibrationsdæmpende komponenter.
3. Fremragende laghæftning
TPU binder generelt godt mellem lagene, hvilket resulterer i dele, der er stærke i alle retninger — en væsentlig fordel i forhold til mere sprøde materialer som PLA eller PETG.
4. Kemisk resistens og slidstyrke
60A TPU modstår olie, fedt og mange almindelige kemikalier godt, og den bløde overflade modstår slid over tid — et stort plus for funktionelle slutproduktdele.
5. Bred vifte af anvendelsesmuligheder
Fra specialfremstillet ortopædi og telefoncovers til robotgribere og industrielle tætninger, gør 60A TPU's blødhed det unikt egnet til applikationer, som stive filamenter simpelthen ikke kan håndtere.
Udfordringer ved at printe med 60A TPU
1. Svært at føre gennem et Bowden-setup
Den blødhed, der gør 60A TPU så nyttigt, gør det også tilbøjeligt til at bukke og sætte sig fast i ekstrudere af Bowden-typen. En direct drive-ekstruder anbefales kraftigt — og er i mange tilfælde næsten nødvendig — for pålidelige resultater.
2. Meget langsomme printhastigheder påkrævet
60A TPU skal printes langsomt, typisk mellem 10–25 mm/s. Ved for hurtig printning komprimeres, bukker eller under-ekstruderes filamentet. Tålmodighed er nøglen.
3. Stringing og udsivning
Blød TPU har tendens til at sive under bevægelser, hvilket fører til "stringing". Det er tricky at indstille retraction-indstillinger — for meget retraction kan forårsage blokeringer, mens for lidt fører til rodede print. At minimere rejsebevægelser gennem smart placering af delen og slicer-indstillinger hjælper.
4. Pladehæftning kan være udfordrende
Selvom TPU generelt hæfter godt på PEI- og glasplader, kan meget bløde kvaliteter som 60A være svære at fjerne uden at deformere delen. Brug af et slipmiddel eller en tekstureret overflade kan hjælpe med at balancere hæftning og frigørelse.
5. Slicer-indstillinger kræver omhyggelig justering
Standardprofiler i slicere til fleksible filamenter er ofte ikke optimeret til 60A. Du bliver sandsynligvis nødt til at eksperimentere med temperatur, flowrate, retraction og køling for at finde det optimale punkt for din specifikke printer og filamentmærke. Coex 3D har gjort det meste af arbejdet for dig og kan levere specifikke slicer-indstillinger, der hjælper dig med at overvinde nogle af de udfordringer, der er forbundet med ultrabløde filamenter.
6. Begrænset kompatibilitet med multi-materiale setups
Den ekstreme blødhed af 60A TPU gør det udfordrende at bruge i systemer med flere materialer eller flere ekstrudere, hvor geometrien for filamentvejen er mindre tilgivende.
Tips til succes med 60A TPU
- Brug en direct drive-ekstruder — dette er den vigtigste faktor for at få succes med printet.
- Print langsomt — start ved 15 mm/s og øg derfra.
- Deaktiver eller minimer retraction — prøv 0–1 mm retraction for at starte.
- Hold filamentet tørt — TPU er hygroskopisk, og fugt forårsager bobler og dårlig overfladekvalitet. Opbevar det i en forseglet beholder med tørremiddel.
- Brug en hærdet eller gearet ekstruder — bløde filamenter kan slide standard-ekstrudergear op over tid.
- Eksperimenter med temperatur — det meste 60A TPU printer godt mellem 220–240°C, men dit mærke kan variere.
Konklusion
60A TPU er et bemærkelsesværdigt materiale, der muliggør applikationer, som intet stift filament kan matche. Udfordringerne er virkelige, men med det rette printer-setup og viljen til at justere dine indstillinger, er resultaterne bestemt indsatsen værd. Uanset om du laver prototyper af et specialgreb, konstruerer en fleksibel tætning eller skaber en komponent til beklædning, leverer 60A TPU en ydeevne, der er svær at slå.
Har du spørgsmål om printning med fleksible filamenter? Kontakt COEX 3D-teamet — vi er her for at hjælpe dig med at få mest muligt ud af hver spole.