 Spring til indhold

Nogle gange, når du udskriver funktionelle stykker, er finishen på din trykte del ikke særlig vigtig. Andre gange ønsker du virkelig, at printet skal se ud på en bestemt måde. En del af det look er, hvor skinnende eller mat delen er.
Vi tænker normalt på, at glans eller mathed er en grundlæggende egenskab ved selve filamentet. Producenter opmuntrer på en måde til dette ved, at der findes specifikke matte og silkefilamenter, der fremhæver disse funktioner. Men vidste du, at du kan tage nøjagtig det samme filament og blot justere dine printindstillinger for at ændre, hvor skinnende dine dele er? Lad os først tale om, hvad der får finishen til at ændre sig i første omgang.
Hvad forårsager dette?
FDM 3D-print er en ret simpel proces, når du kommer ned til det. En termoplast føres ind i en hotend, den smelter, bliver aflejret, hvor du vil have den, og størkner derefter igen. For at forklare det kedelige vs. skinnende fænomen er vi nødt til at se nøje på, hvad der foregår i selve hotenden, når filamentet smeltes og skubbes på samme tid.
Ved ekstrudering af ethvert materiale, inklusiv termoplast, vil der være forskydningskræfter. En forskydningskraft er en, der virker parallelt med glødetråden og får den til at glide mod sig selv med forskellige hastigheder i stedet for jævnt og jævnt. Dette skyldes, at ekstruderen skubber filamentet gennem dysen, mens selve dysen udøver friktion på filamentet. Denne forskydningskraft er grundårsagen til sløvhed i en færdig del, da den forårsager små variationer i delens overflade, som spreder lys og får delen til at se mat eller mat ud. Se nedenfor for et diagram, der illustrerer forskydningskræfter.

Måske har du bemærket, at denne effekt ikke sker med langsommere printere og kun med højhastighedsprintere. Dette skyldes, at når du udskriver langsommere og ikke ekstruderes meget hurtigt, tilbringer filamentet masser af tid i hotend for at smelte fuldstændigt. Hvor denne effekt kommer i spil, er typisk med meget højere hastighedsudskrivningsopsætninger, såsom på en Bambu Lab X1C eller en Voron- eller RatRig-printer, der er bygget til hastighed.
På grund af de høje ekstruderingshastigheder, når der udskrives med hastighed, får filamentet simpelthen ikke tid i hotend til at smelte fuldstændigt, hvilket øger forskydningskræfterne. Dette får så en del til at virke mat eller mat.
Hvordan reducerer vi forskydning og dermed sløvhed?
Det grundlæggende mål med at reducere forskydningskraften er at få filamentet til at blive mere jævnt flydende i dysen. Dette kan gøres på en af to måder: Øge udskriftstemperaturen eller sænke udskrivningshastigheden.
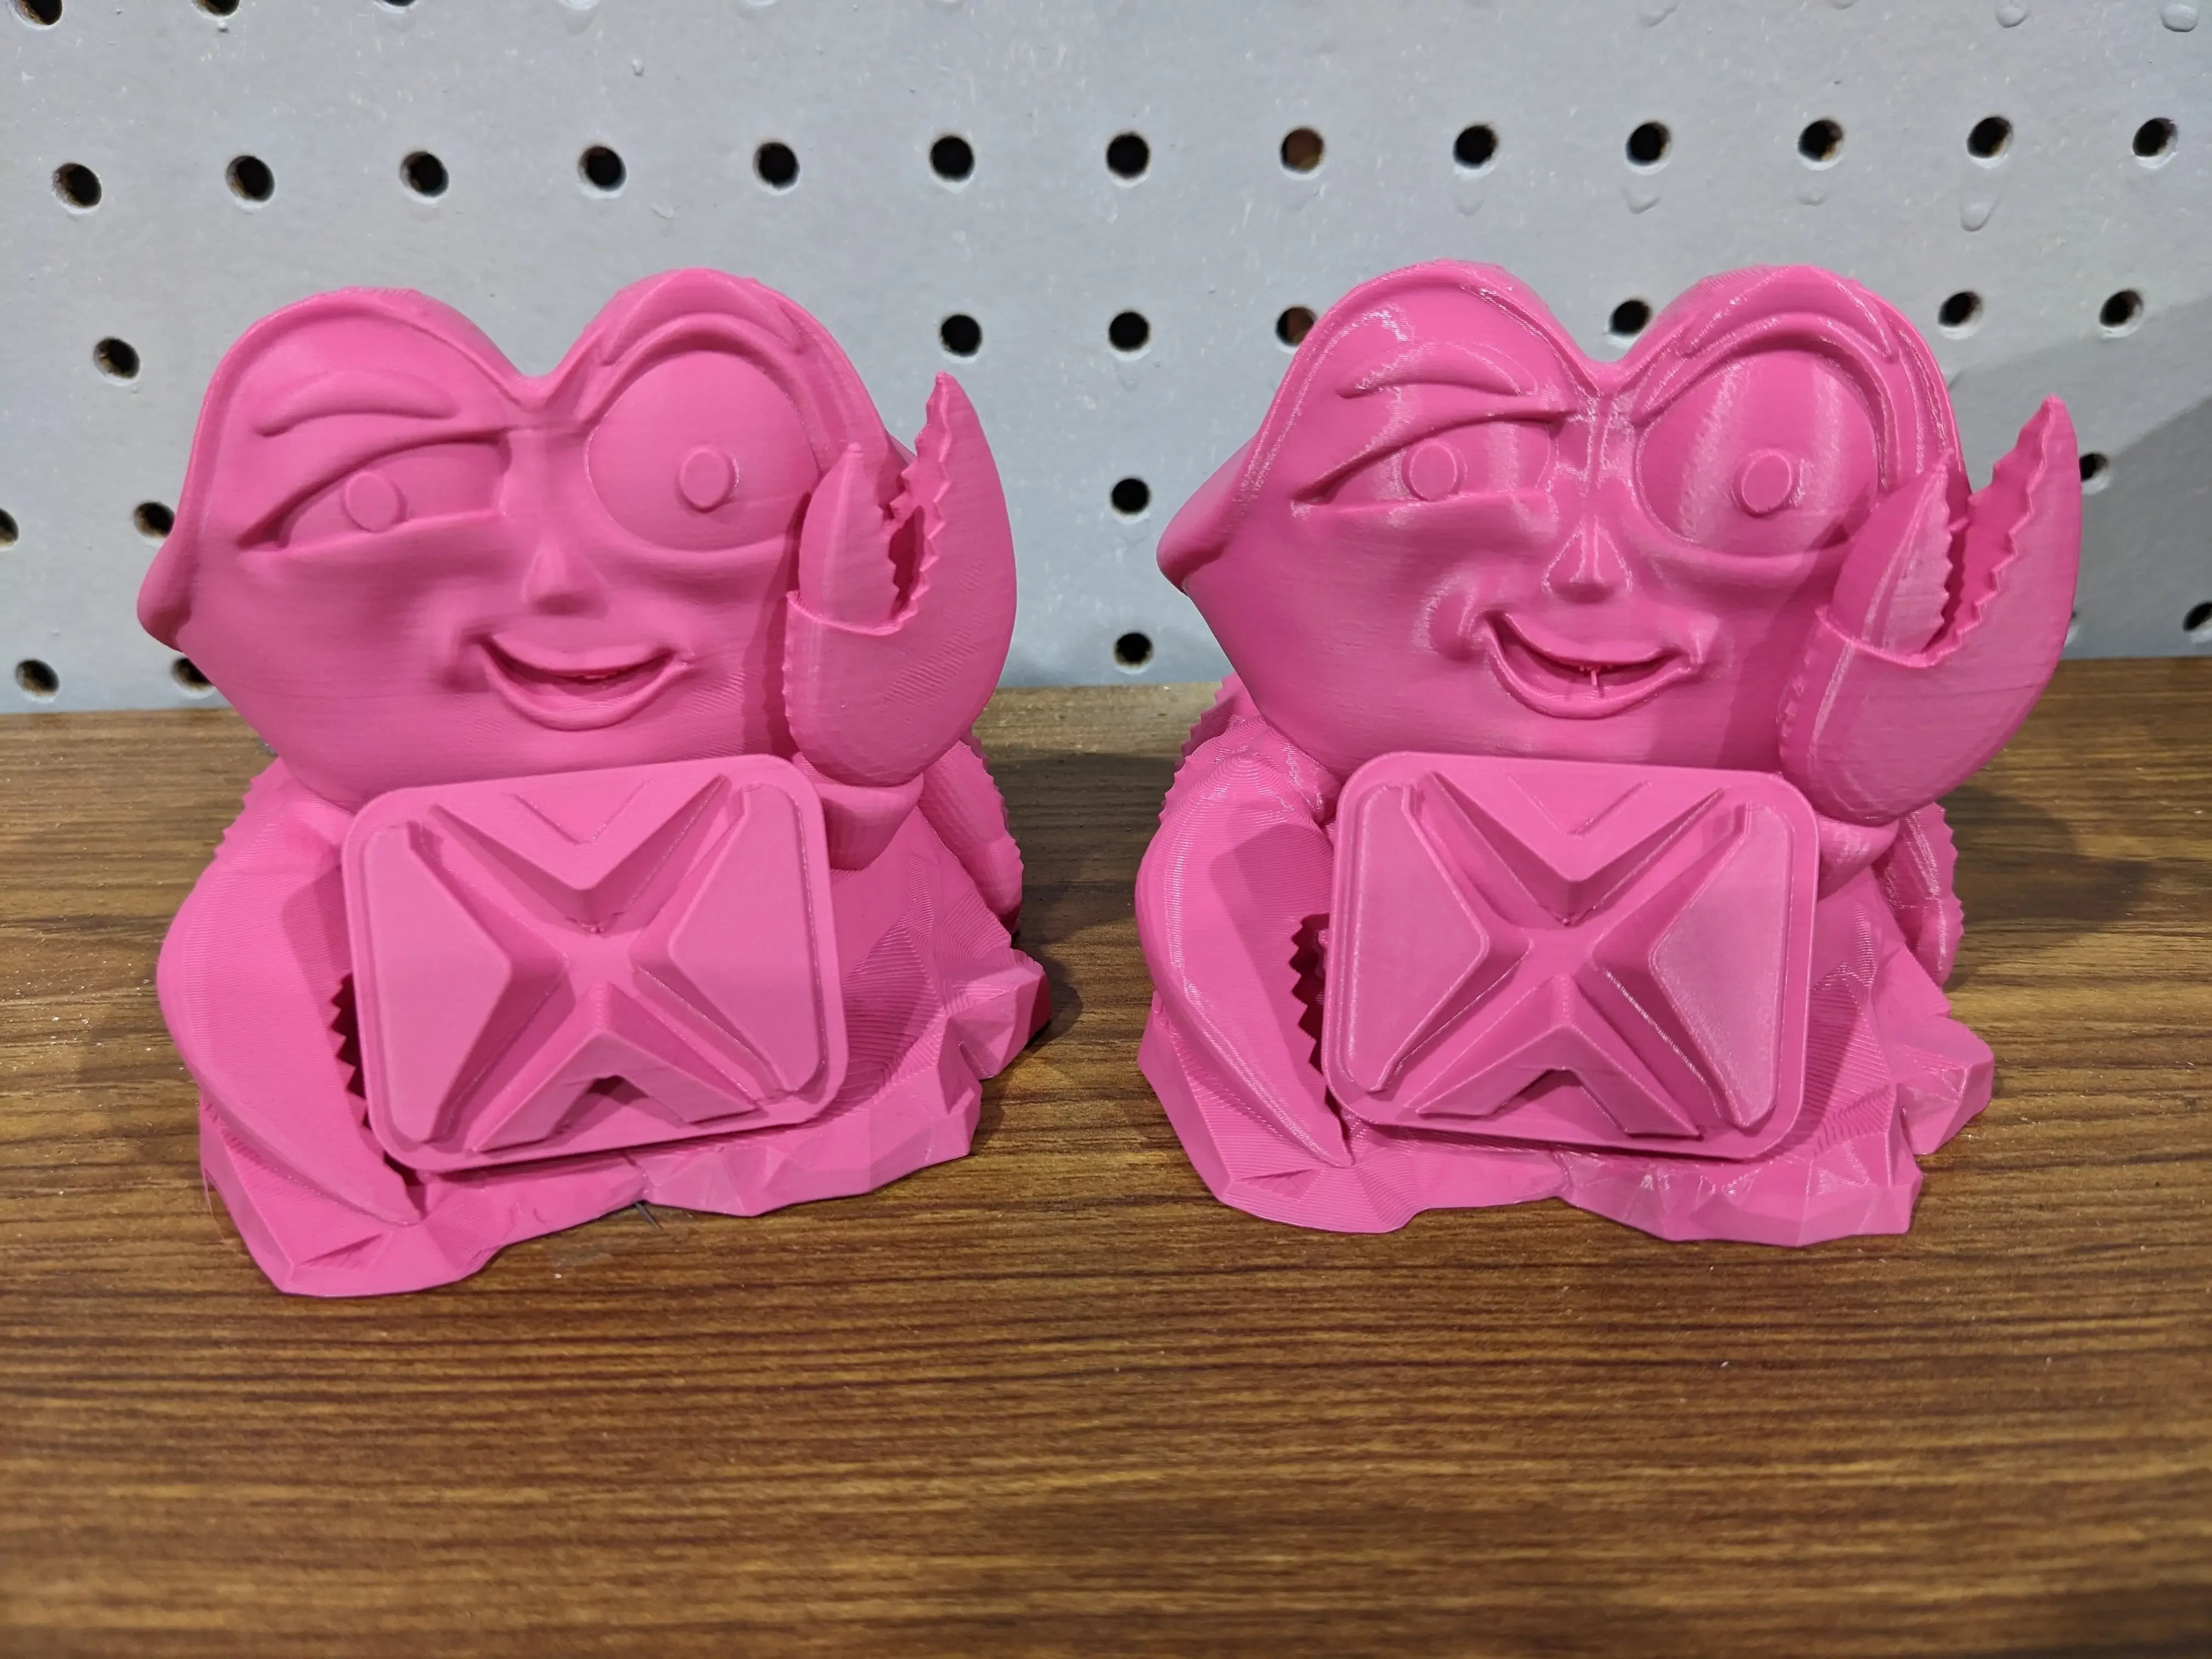
Ser vi på et eksempel nedenfor, blev disse printet i Coex 3D Magenta Pink PLA på en Bambu Lab X1C. Delen til venstre blev trykt ved 220°C, og delen til højre blev trykt ved 245°C. Ændringen i finish er meget tydelig, idet den del, der er trykt ved en højere temperatur, er betydeligt mere skinnende.

245°C kan virke som en meget varm temperatur for PLA og et godt stykke over vores anbefalede udskrivningstemperaturer for dette materiale. Men når der udskrives med høje hastigheder og ekstruderingshastigheder, når filamentet ikke helt at nå denne høje temperatur.
En anden mulighed er at sænke udskrivningshastigheden. Dette kan føles mærkeligt i betragtning af, at målet med disse højhastighedsudskrivningsopsætninger er godt... hastighed! Men der er en måde, hvorpå vi kan få vores ønskede effekt uden at ofre for meget printtid.
Specifikt kan du sænke udskrivningshastigheden på kun de eksterne omkredse, da det er det, du ser på ydersiden af printet. På denne måde kan du få den æstetik, du går efter, uden at ofre for meget printtid!
Præcis hvilken temperatur og hastighed der skal bruges, vil kræve eksperimenter. At øge temperaturen i trin på 5-10°C er en god start, og at sænke hastigheden i trin på 5-10 mm/s er også en god måde at gøre det på. Hvis du har en langsommere printer, der allerede giver dig den ønskede effekt, kan du altid bruge printerens eksterne perimeterhastighed.
Hvorfor udviser et filament denne effekt mere end andre?
Vi har hørt, at det i nogle tilfælde specifikt er Coex 3D filament, der udviser denne effekt. Selv ved høje hastigheder vil nogle filamenter stadig komme ud med en blank finish. Dette kommer ned til filamentfremstilling.
Det er vigtigt at forstå, at termoplast har "termisk hukommelse". Det vil sige, at når materialet smeltes og får lov at størkne igen, vil det smelte ved en lavere temperatur næste gang. Gentagelse af smelte- og størkningsprocessen fortsætter med at sænke materialets smeltepunkt.
Hos Coex 3D bruger vi kun jomfruharpiks til at fremstille vores materialer, uden fyldstof, der er blevet behandlet før. Det betyder, at den harpiks, vi bruger, har meget mindre "termisk hukommelse" og derfor smelter ved en højere temperatur. Du er muligvis blevet orienteret om dette, hvis du har bemærket, at vores anbefalinger for udskrivningstemperatur (210°C - 225°C for PLA) er en smule højere end andre producenters (ofte 180°C - 210°C eller deromkring). Dette skyldes, at budgetmærkets filamenter ofte bruger tidligere forarbejdet materiale, hvilket sænker filamentets smeltepunkt. Dette har også den ulempe, at det gør filamentet mindre pålideligt. Hvis du har bemærket, at du er nødt til at justere udskriftsindstillingerne, selvom du bruger den samme filament fra den samme producent, bare en anden batch, er det derfor.
Så fordi vores filament har mindre "termisk hukommelse", smelter det ved en højere temperatur og er derfor mere udsat for øget forskydning ved udskrivning. Dette fører så til den sløvhed, som andre filamenter muligvis ikke udviser.
Konklusion
Nu ved du, hvad der forårsager en kedelig eller mat effekt i trykte dele, hvordan du løser det, og hvorfor vores filament gør det, mens andre måske ikke. Vi håber, at denne guide hjælper dig med at få præcis det look, du går efter i alle dine print!
Hvis du har spørgsmål eller ønsker bedre at forstå, hvordan du får dine dele til at se perfekte ud, er du velkommen til at kontakte os på support@coex3d.com