 Direkt zum Inhalt

Manchmal ist die Endverarbeitung des gedruckten Teils beim Drucken funktionaler Teile nicht so wichtig. Manchmal möchten Sie, dass der Druck wirklich ein bestimmtes Aussehen hat. Teil dieses Aussehens ist, wie glänzend oder matt das Teil ist.
Normalerweise denken wir, dass Glanz oder Mattheit eine grundlegende Eigenschaft des Filaments selbst ist. Die Hersteller fördern dies, indem sie spezielle matte und seidenartige Filamente entwickeln, die diese Eigenschaften betonen. Aber wussten Sie, dass Sie genau dasselbe Filament verwenden und einfach Ihre Druckeinstellungen anpassen können, um den Glanz Ihrer Teile zu ändern? Lassen Sie uns zunächst darüber sprechen, was die Änderung der Oberfläche überhaupt verursacht.
Was sind die Ursachen dafür?
FDM-3D-Druck ist im Grunde ein ziemlich einfacher Prozess. Ein thermoplastischer Kunststoff wird in ein Hotend eingeführt, schmilzt, wird an der gewünschten Stelle abgelagert und verfestigt sich dann wieder. Um das Phänomen „matt vs. glänzend“ zu erklären, müssen wir uns genau ansehen, was im Hotend selbst passiert, wenn das Filament gleichzeitig geschmolzen und geschoben wird.
Beim Extrudieren von Materialien, auch Thermoplasten, treten Scherkräfte auf. Eine Scherkraft wirkt parallel zum Filament und bewirkt, dass es mit unterschiedlicher Geschwindigkeit an sich selbst entlang gleitet, anstatt gleichmäßig und glatt. Dies wird dadurch verursacht, dass der Extruder das Filament durch die Düse drückt, während die Düse selbst Reibung auf das Filament ausübt. Diese Scherkraft ist die Hauptursache für die Mattheit eines fertigen Teils, da sie leichte Abweichungen in der Oberfläche des Teils verursacht, die Licht streuen und das Teil matt oder matt erscheinen lassen. Unten finden Sie ein Diagramm zur Veranschaulichung der Scherkräfte.

Vielleicht ist Ihnen aufgefallen, dass dieser Effekt bei langsameren Druckern nicht auftritt, sondern nur bei Hochgeschwindigkeitsdruckern. Das liegt daran, dass das Filament beim langsameren Drucken und bei langsamer Extrusion viel Zeit im Hotend verbringt, um vollständig zu schmelzen. Dieser Effekt tritt normalerweise bei viel schnelleren Druckaufbauten auf, wie beispielsweise bei einem Bambu Lab X1C oder einem Voron- oder RatRig-Drucker, der auf Geschwindigkeit ausgelegt ist.
Aufgrund der hohen Extrusionsraten beim Drucken mit hoher Geschwindigkeit hat das Filament im Hotend einfach nicht genug Zeit, vollständig zu schmelzen, wodurch die Scherkräfte steigen. Dies führt dazu, dass ein Teil stumpf oder matt erscheint.
Wie reduzieren wir die Scherung und damit die Mattheit?
Das grundlegende Ziel bei der Reduzierung der Scherkraft besteht darin, das Filament in der Düse gleichmäßiger zu verflüssigen. Dies kann auf zwei Arten erreicht werden: Erhöhung der Drucktemperatur oder Verringerung der Druckgeschwindigkeit.
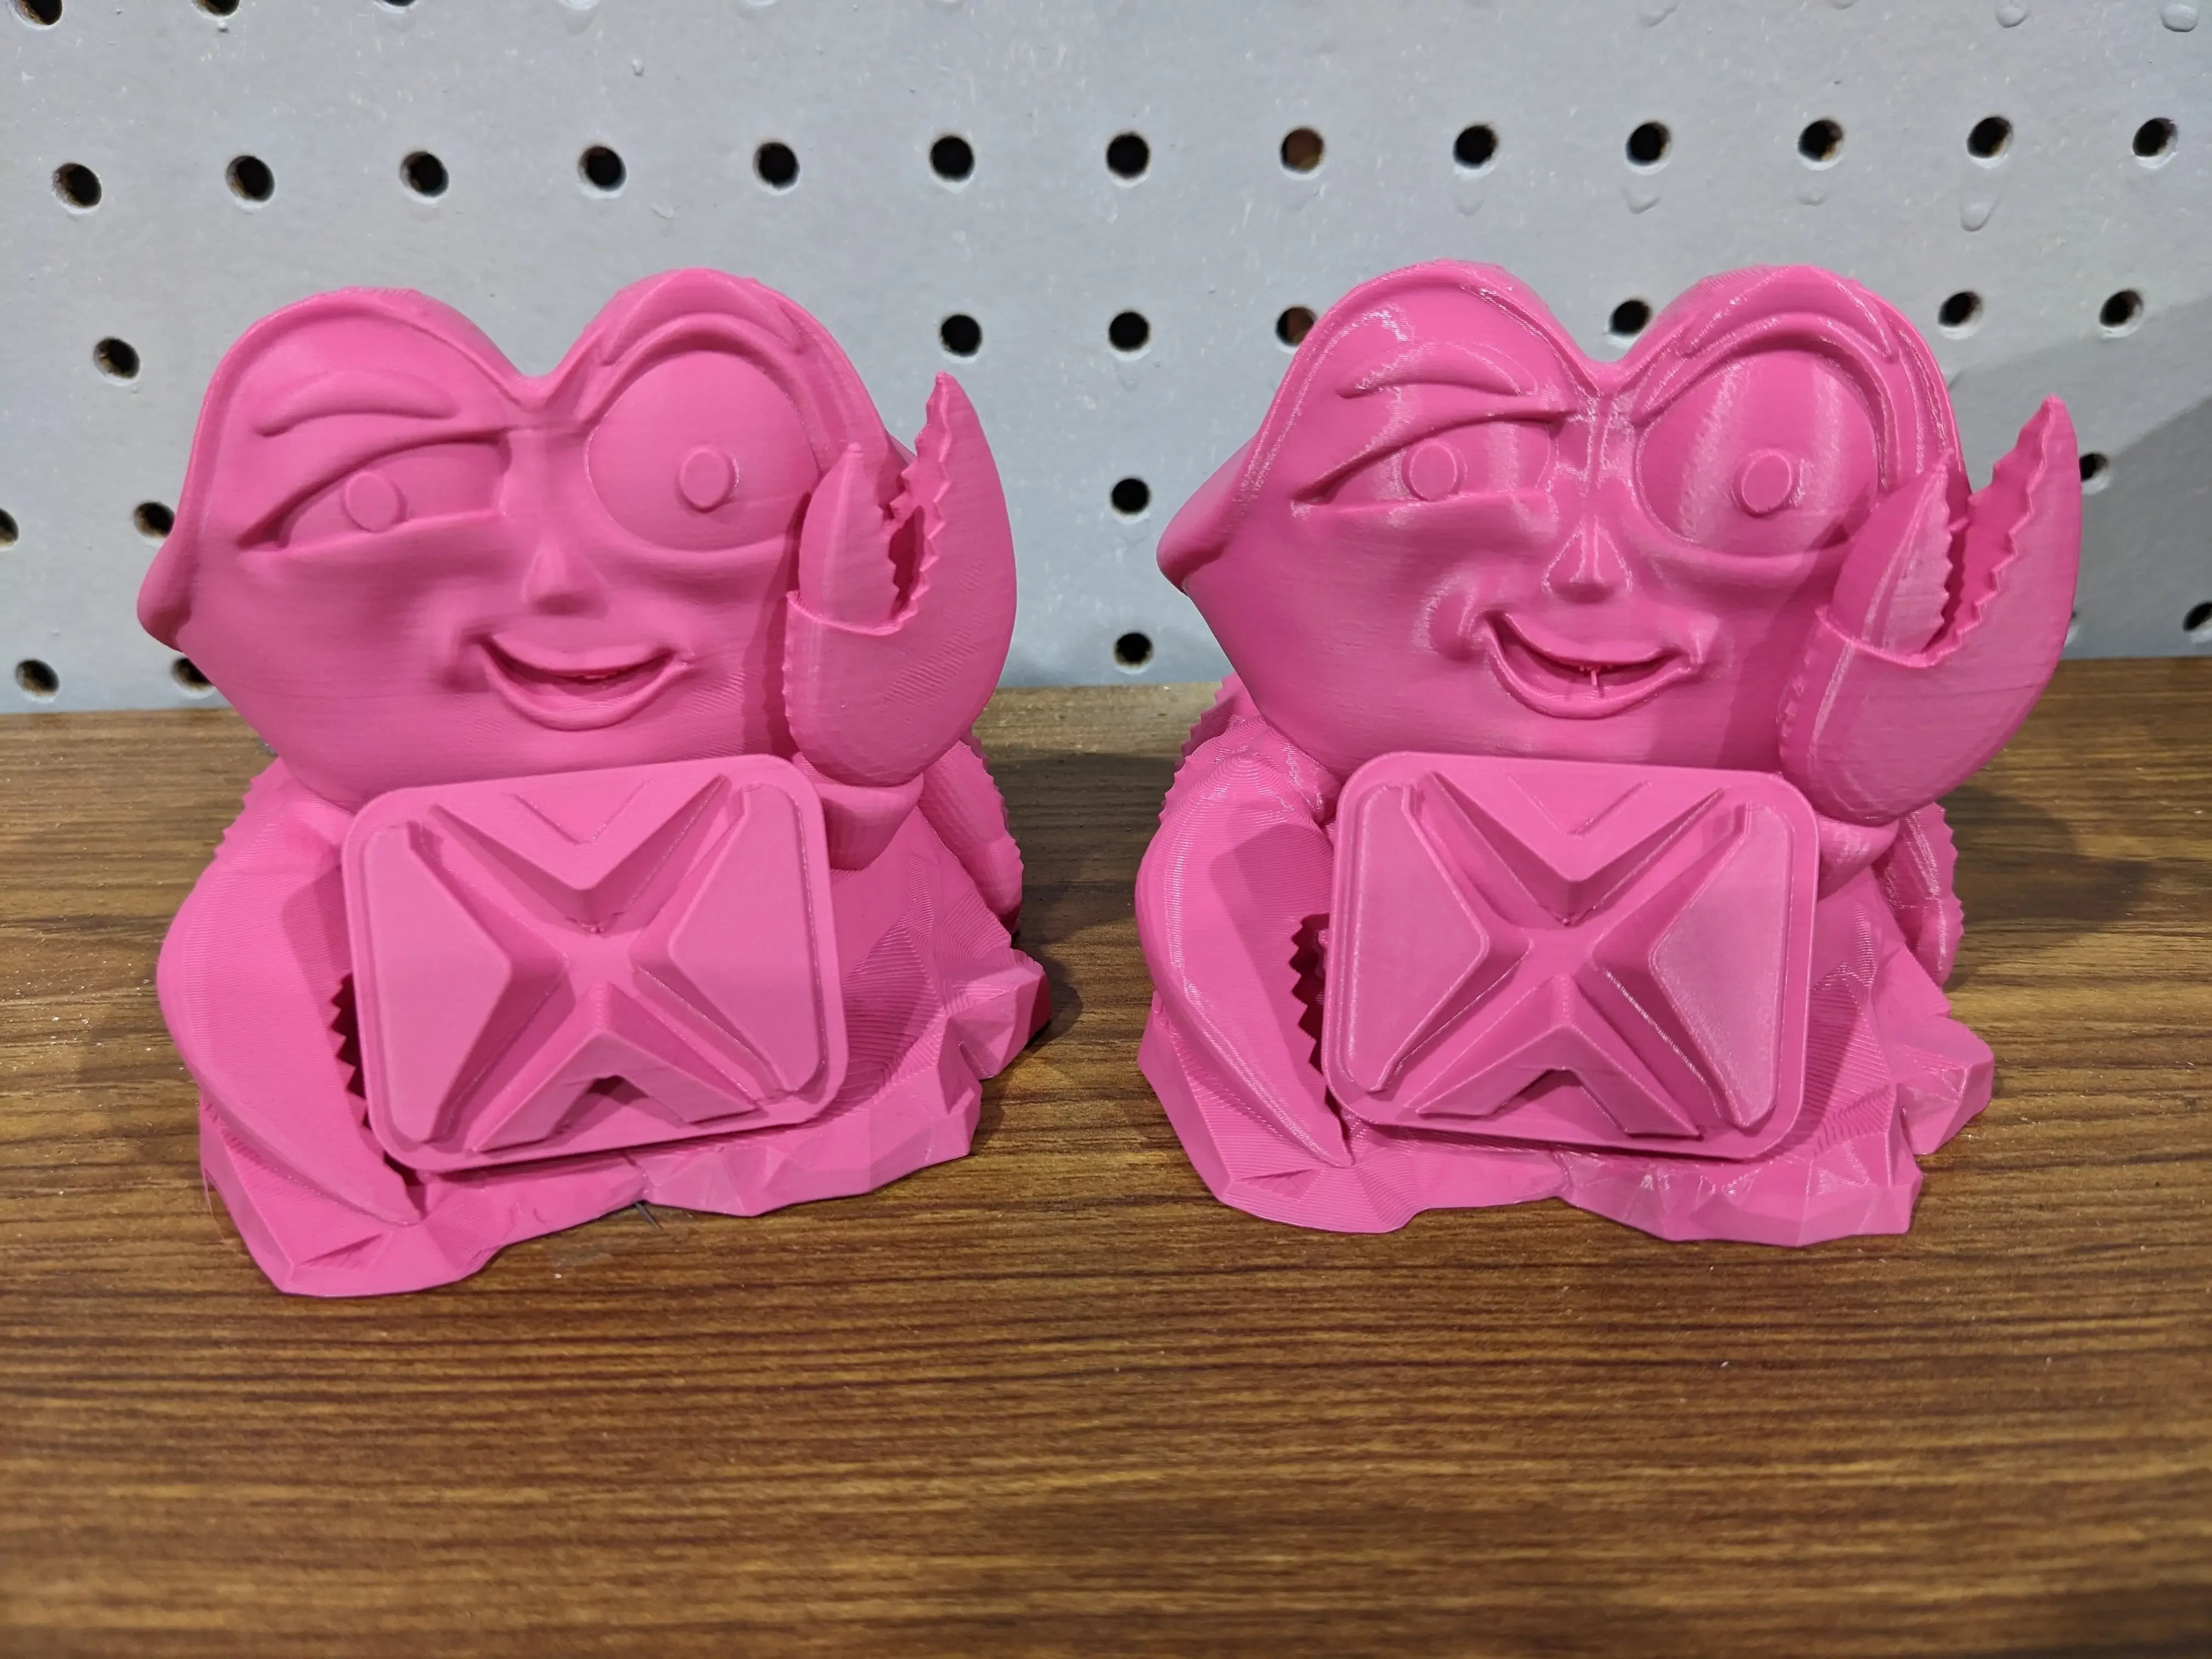
Betrachten wir ein Beispiel unten. Diese wurden in Coex 3D Magenta Pink PLA auf einem Bambu Lab X1C gedruckt. Der linke Teil wurde bei 220 °C gedruckt und der rechte Teil bei 245 °C. Die Veränderung im Finish ist sehr deutlich, wobei der bei höherer Temperatur gedruckte Teil deutlich glänzender ist.

245 °C scheinen für PLA eine sehr hohe Temperatur zu sein und liegen deutlich über unserer empfohlenen Drucktemperatur für dieses Material. Beim Drucken mit hohen Geschwindigkeiten und Extrusionsraten hat das Filament jedoch nicht genug Zeit, um diese hohe Temperatur vollständig zu erreichen.
Eine weitere Möglichkeit ist die Reduzierung der Druckgeschwindigkeit. Das mag seltsam erscheinen, da das Ziel dieser schnelleren Druckeinstellungen ja ... Geschwindigkeit ist! Aber es gibt eine Möglichkeit, den gewünschten Effekt zu erzielen, ohne zu viel Druckzeit zu opfern.
Insbesondere können Sie die Druckgeschwindigkeit nur an den äußeren Rändern verringern, da diese auf der Außenseite des Drucks sichtbar sind. Auf diese Weise können Sie die gewünschte Ästhetik erzielen, ohne zu viel Druckzeit zu opfern!
Welche Temperatur und Geschwindigkeit genau zu verwenden ist, müssen Sie ausprobieren. Eine Erhöhung der Temperatur in Schritten von 5–10 °C ist ein guter Anfang, und eine Verringerung der Geschwindigkeit in Schritten von 5–10 mm/s ist ebenfalls ein guter Ansatz. Wenn Sie einen langsameren Drucker haben, der bereits den gewünschten Effekt erzielt, können Sie immer die externe Perimetergeschwindigkeit dieses Druckers verwenden.
Warum zeigt ein Filament diesen Effekt stärker als andere?
Wir haben gehört, dass in einigen Fällen speziell Coex-3D-Filamente diesen Effekt aufweisen. Selbst bei hohen Geschwindigkeiten weisen einige Filamente immer noch eine glänzende Oberfläche auf. Dies hängt mit der Filamentherstellung zusammen.
Es ist wichtig zu verstehen, dass Thermoplaste ein „thermisches Gedächtnis“ haben. Das heißt, wenn das Material geschmolzen und wieder erstarren gelassen wird, schmilzt es beim nächsten Mal bei einer niedrigeren Temperatur. Durch die Wiederholung des Schmelz- und Erstarrungsprozesses wird der Schmelzpunkt des Materials weiter gesenkt.
Bei Coex 3D verwenden wir zur Herstellung unserer Materialien nur Neuharz, ohne zuvor verarbeitete Füllstoffe. Das bedeutet, dass das von uns verwendete Harz ein viel geringeres „thermisches Gedächtnis“ hat und daher bei einer höheren Temperatur schmilzt. Sie haben dies vielleicht schon bemerkt, wenn Ihnen aufgefallen ist, dass unsere Empfehlungen für die Drucktemperatur (210 °C – 225 °C für PLA) etwas höher sind als die anderer Hersteller (oft 180 °C – 210 °C oder so ungefähr). Das liegt daran, dass die Filamente der Billigmarken oft bereits verarbeitetes Material verwenden, was den Schmelzpunkt des Filaments senkt. Dies hat auch den Nachteil, dass das Filament weniger zuverlässig wird. Wenn Sie bemerkt haben, dass Sie die Druckeinstellungen anpassen müssen, obwohl Sie dasselbe Filament vom selben Hersteller, nur eine andere Charge, verwenden, ist dies der Grund.
Da unser Filament weniger „thermisches Gedächtnis“ hat, schmilzt es bei einer höheren Temperatur und ist daher beim Drucken anfälliger für erhöhte Scherkräfte. Dies führt dann zu einer Mattheit, die andere Filamente möglicherweise nicht aufweisen.
Abschluss
Jetzt wissen Sie, was einen matten oder stumpfen Effekt in gedruckten Teilen verursacht, wie Sie das Problem lösen und warum unser Filament dies tut, während andere dies nicht tun. Wir hoffen, dass dieser Leitfaden Ihnen hilft, bei all Ihren Drucken genau den gewünschten Look zu erzielen!
Wenn Sie Fragen haben oder besser verstehen möchten, wie Sie Ihren Teilen ein perfektes Aussehen verleihen, können Sie uns gerne unter support@coex3d.com kontaktieren.